

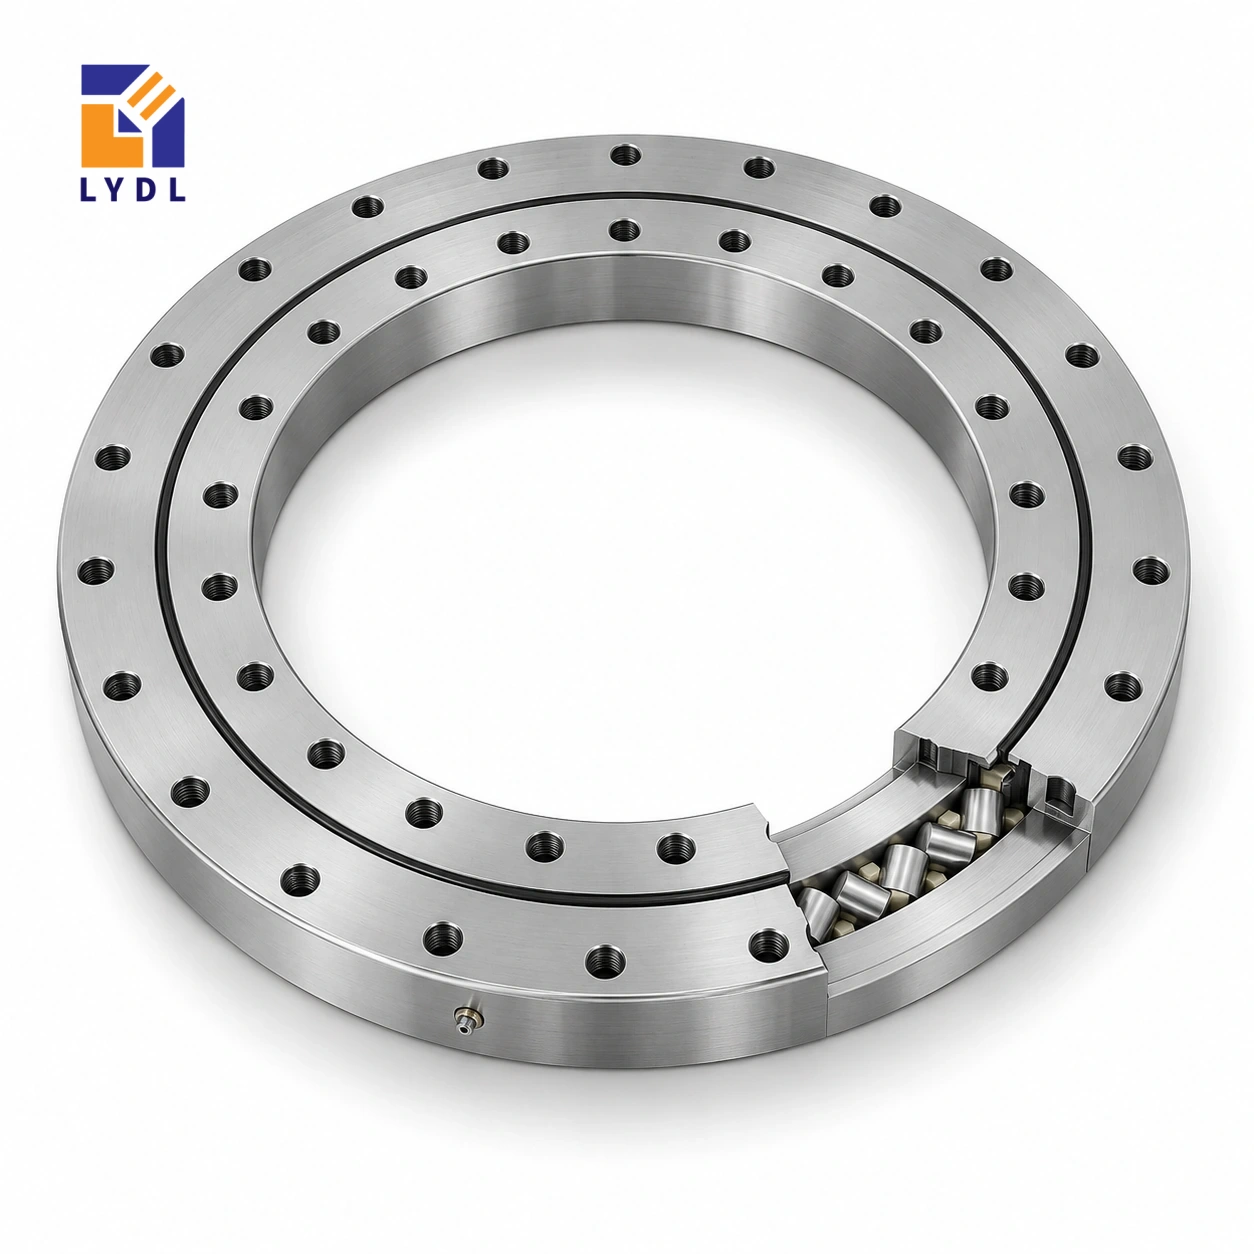
Eine Kreuzrollen-Drehverbindung XU080120 bietet eine unverzahnte Referenzanordnung um eine Bohrung von 69 mm. Ihr Außendurchmesser von 170 mm und ihre Höhe von 30 mm sollten gemeinsam mit Montagedetails betrachtet werden, besonders beim Austausch einer kompakten Drehabstützung statt bei einem neuen Gehäuse.
Originalreferenzgeometrie des XU080120: Katalog 404, S. 90–93. Die LYDL-Lieferung folgt ihrer akzeptierten Zeichnung.
XU-Spezifikationstabellen · Technische Baureihenreferenz
| Bohrung (mm) | Außendurchmesser (mm) | Höhe H (mm) | Masse ≈ (kg) |
|---|---|---|---|
| 69 | 170 | 30 | 4 |
| Äußerer Lochkreis La (mm) | Innerer Lochkreis Li (mm) | Äußere Bohrungen na | Innere Bohrungen ni | Bohrung dB (mm) |
|---|---|---|---|---|
| 148 | 90 | 6 | 6 | 9 |
Die Montagelochkreise betragen außen 148 mm und innen 90 mm mit sechs Befestigungspositionen je Ring. Diese Zahlen beschreiben den Maschinenanschluss und nicht freie Öffnung oder Wälzkörperdurchmesser. Vermessen Sie bei Nachrüstung den vorhandenen Flansch und bestimmen Sie seine Zentrierung vor dem Katalognummernvergleich. Ein Adapter kann abweichende Schraubenlochkreise ausgleichen und zugleich axialen Aufbau und Abstand zwischen Nutzlast und Lagerebene verändern.
Prüfen Sie Schraubenkopfauflagen und Einschraubtiefe auf beiden Seiten. Legen Sie die Anziehreihenfolge der vollständigen Flanschbaugruppe fest und messen Sie anschließend den Drehwiderstand nach dem Anbau, damit eine verzogene Abstützung vor der Motorinbetriebnahme erkannt wird.
Dokumentieren Sie bei vorhandenem Revolver seine Betriebshöhe vor Demontage der alten Abstützung. Prüfen Sie die Auswirkungen eines Adapters auf den Greifereingriff an der nächsten Station und die verbleibende Einstellmöglichkeit. Ein erfolgreicher Lochbildumbau kann das Produkt trotzdem auf ein falsches Arbeitsniveau bringen. Benennen Sie adapterpositionierende Flächen und reine Spannflächen.
Halten Sie diese Funktionen ausdrücklich fest, damit die Zentrierung der rotierenden Aufnahme bei Montage nicht vom Schraubenspiel abhängt.
Die Maße des XU080120 beschreiben mehrere unterschiedliche Schnittstellen. Bohrung 69 mm und Außendurchmesser 170 mm bestimmen die grundlegende radiale Hüllkontur; Gesamthöhe H = 30 mm bestimmt die axiale Lagerreferenz. Die Befestigungslochkreise La = 148 mm und Li = 90 mm positionieren die äußeren und inneren Anschlusslochbilder und nicht die freie Öffnung oder den Rollendurchmesser. Die Referenz nennt 6 Befestigungspositionen an jedem Ring. Lochkreis und Lochzahl beschreiben eine Bohrung nicht vollständig: Auflagedetails, Gewindeeingriff und Winkellage gehören weiterhin in die akzeptierte Zeichnung. Die ungefähre Masse von 4 kg ist eine Komponenteneigenschaft und keine freigegebene Nutzlast. Die getrennte Betrachtung dieser Felder verhindert, dass eine richtige Katalogzahl auf das falsche Merkmal einer Gegenplatte übertragen wird.
Ein Wechselrevolver hat normalerweise mehr Schnittstellen als sein Lager. Produktführungen, Greifer, Sensoren und Nachbarstation können von einer festen Bereitstellungshöhe abhängen. Kennzeichnen Sie diese Beziehungen vor einer Adapterprüfung in der Anlagenzeichnung. Positionieren Sie den Referenzlagerbauraum von 30 mm im axialen Aufbau und ergänzen Sie tatsächliche Plattenquerschnitte, Zentrierschultern und Schraubenüberstände. Benennen Sie bewegliche Merkmale und feste Maschinenrandbedingungen.
Wenn ein Adapter einen vorhandenen Revolver mit einem anderen Befestigungslochbild verbindet, benötigt er auf beiden Seiten eine eigene Zentriermethode. Legen Sie die Herstellung der Konzentrizität bei Montage und die Sicherung nach Ausrichtung fest. Prüfen Sie, ob zusätzliche Dicke den Antrieb aus seiner vorgesehenen Ebene verschiebt oder den Werkzeugzugang verändert. Ein Umbau für die Ringe mit sechs Befestigungsbohrungen kann weiterhin geänderte Schutzabdeckungen oder einen anderen Wartungsablauf erfordern. Dokumentieren Sie diese Folgen bei der Layoutprüfung, damit die Lageranfrage an eine schlüssige Maschinenänderung und nicht an eine isolierte Hüllmaßübereinstimmung gebunden ist.
Erfassen Sie einen vollständigen Revolverzyklus vom Beladen bis zur Freigabe. Geben Sie Schließen jedes Greifers, Abstützung des Produkts durch andere Maschinenelemente und ausschließliche Lastaufnahme durch den Revolver an. Ein Übergabekontakt kann auch bei geringem Produktgewicht Seitenkraft einleiten. Beschreiben Sie diesen Kontakt mit tatsächlicher Höhe und Abstand zur Drehachse.
Benennen Sie anschließend die beim Takten bewegte Massenverteilung. Berücksichtigen Sie leere Greifer und angebaute Ausrüstung und nicht nur Produkte. Geben Sie Beschleunigungs- und Stoppmuster sowie normale Richtungswechsel an. Zeigen Sie bei Anbindung über Riemen, Arm oder Kupplung den Reaktionsweg in die Abstützplatte. Die Lagerreferenz enthält keine integrierten Zähne; dieses Getriebe gehört deshalb zur Anlagenkonstruktion. Getrennte Handhabungskräfte und Bewegungsanforderungen helfen bei der Bestimmung des für jeden Baugruppenteil maßgeblichen Betriebszustands.
Die Bohrung von 69 mm und der innere Befestigungslochkreis von 90 mm beschreiben unterschiedliche Schnittstellenbereiche. Zeigen Sie zentrale Drehdurchführung oder Versorgungsbündel vollständig montiert einschließlich Steckverbindern. Prüfen Sie den Anziehwerkzeugweg zu jeder inneren Position. Eine vor Einbau der Drehdurchführung gut erreichbare Schraube kann danach unzugänglich werden.
Legen Sie fest, ob die Drehdurchführung unabhängig vom Revolver ausgebaut wird und ob ihre Anschlüsse ohne Zug an Lager oder Dichtungen getrennt werden können. Berücksichtigen Sie den Herausziehraum ihres Körpers und nicht nur den Betriebsfreiraum um ihre Welle. Prüfen Sie äußeren Schraubenzugang bei vorhandenen Schutzabdeckungen und in der dokumentierten Wartungskonfiguration. So lässt sich die Montagereihenfolge vor Teilefertigung festlegen. Bei Austauschanfragen helfen Fotos zur Erklärung des Zugangs; bemaßte Querschnitte sind zur Definition von Zentrier- und Anschlussgeometrie erforderlich.
Dokumentieren Sie den Sitzzustand vor dem Anbau des Rings. Prüfen Sie Partikel, Grate und Kontakt mit unbeabsichtigten benachbarten Merkmalen. Verwenden Sie akzeptierte Schraubenspezifikation und Montageverfahren für die Lieferausführung. Vergleichen Sie Drehverhalten in definierten Stufen einschließlich nach Einbau von Oberrevolver und Antrieb, damit eine unerwartete Änderung einem bestimmten Montageschritt zugeordnet werden kann.
Prüfen Sie Produktbereitstellung an der tatsächlichen Arbeitsstation unter vereinbartem Betriebszustand. Eine erfolgreiche unbelastete Drehung belegt keine Ausrichtung zu nachfolgenden Greifern oder Führungen. Notieren Sie verwendete Werkzeugkonfiguration und Stationsbeladung. Bewahren Sie Lagermodell, Lieferzeichnung, Adapterstand und Inbetriebnahmebeobachtungen gemeinsam auf. Diese Unterlagen sind besonders bei mehreren austauschbaren Revolverplatten hilfreich. Sie geben dem Wartungspersonal eine bekannte reproduzierbare Anordnung und LYDL konkrete Belege bei späterem Prüfbedarf. Die Anfrage sollte Menge und Bestellzweck als Muster, geplantes Ersatzteil oder Umbaucharge nennen.
Stellen Sie für eine erste Maßvorauswahl XU080120 (69 × 170 × 30 mm) neben XU060111 (76.2 × 145.79 × 15.87 mm) und XU060094 (57 × 140 × 26 mm). Diese benachbarten angefragten Referenzen bieten einen hilfreichen Hüllmaßvergleich und keine Folge wachsender freigegebener Tragfähigkeiten. Vergleichen Sie tatsächliche Schraubenlochkreise und Abstützflächen vor der Auswahl für eine detaillierte Zeichnungsprüfung. Eine kleinere Bohrung kann mit dem Versorgungsweg kollidieren; ein anderer Außendurchmesser verändert die verfügbare Abstützringfläche. Bewahren Sie das vollständige Modell in jeder Anfrage zur Zuordnung des Angebots zur richtigen Zeile. Nur akzeptierte Ausführung und Anwendungsbewertung können die endgültige Wahl klären.
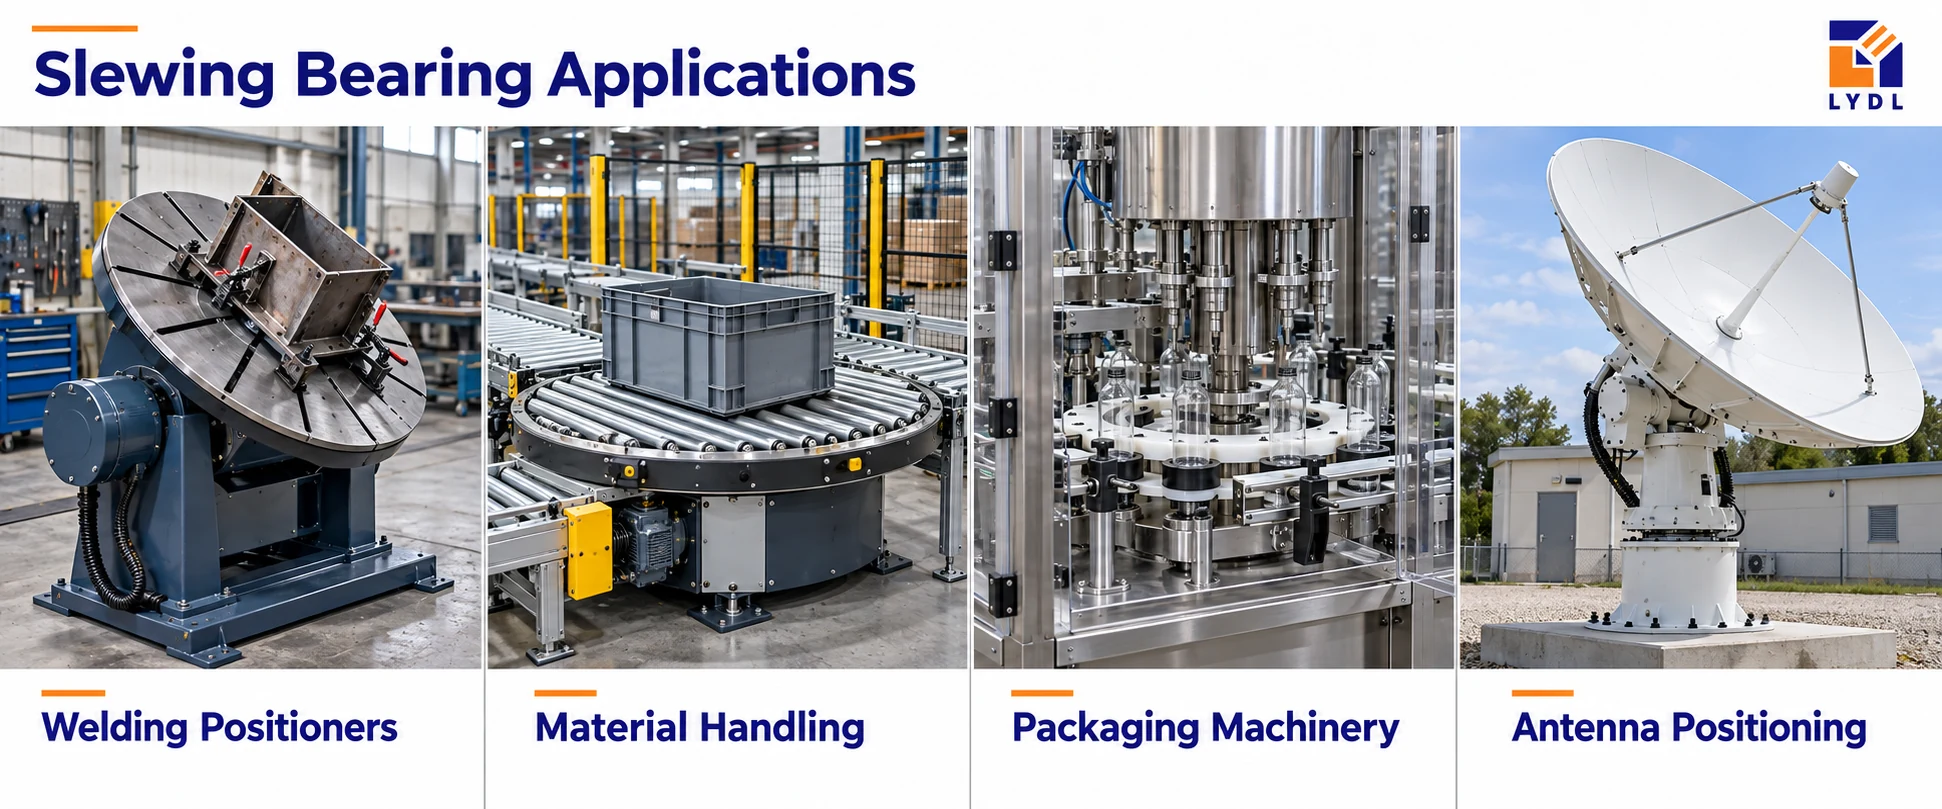
Ein Wechselrevolver einer Verpackungsmaschine dient als mögliche Konstruktionsstudie. Bewerten Sie Greiferversatz, intermittierende Beschleunigung und verfügbaren Kabelweg vor der Entscheidung, ob der Anschluss mit sechs Befestigungsbohrungen zur Revolverplatte passt.
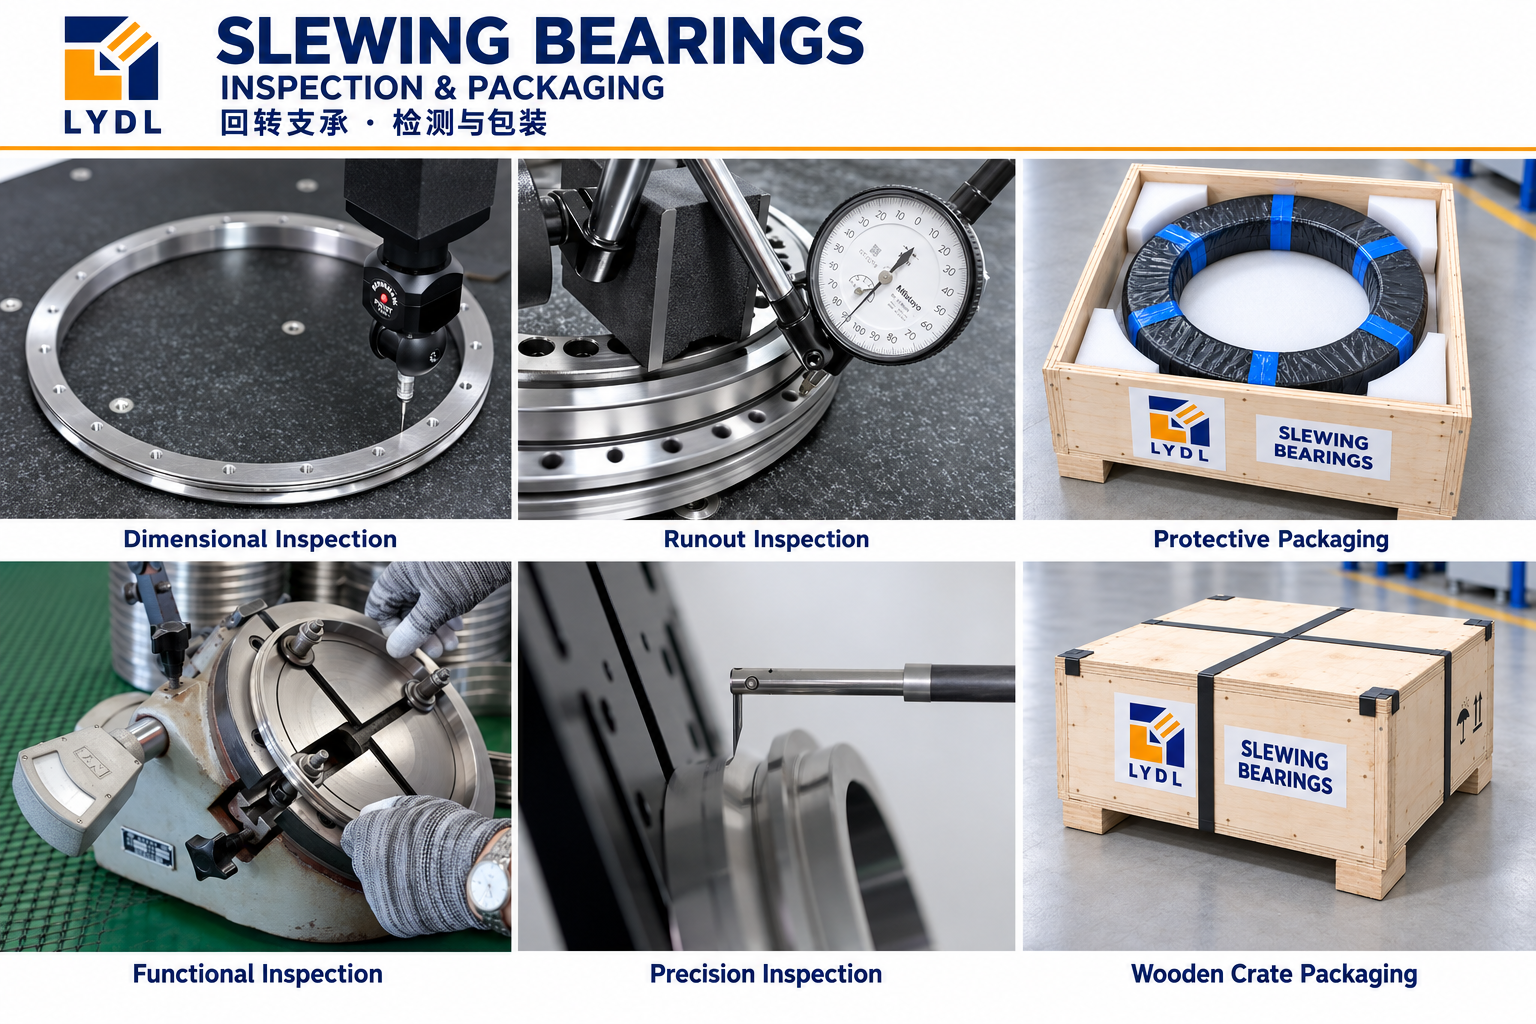
Dokumentieren Sie Identifikation des gelieferten Rings und den Prüf-Flanschbezug. Spezifizieren Sie getrennten Schutz für Schraubenauflagen und Dichtungskanten während des Transports.
Die Bohrungsreferenz beträgt 69 mm. Der Wert von 90 mm gehört zum inneren Befestigungslochkreis; die beiden Maße haben unterschiedliche Aufgaben.
Angegeben sind sechs Befestigungsbohrungen je Ring auf Lochkreisen von 148 mm und 90 mm. Prüfen Sie vollständige Bohrungs- und Schraubenauflagegeometrie.
Dreißig Millimeter beschreiben nur die Lagerhauptabmessung. Adapterplatte, Befestigungsüberstände und Montageschultern benötigen zusätzlichen Platz.
Eine steifere Platte kann Abstützbedingungen verbessern, verschiebt jedoch auch die Nutzlast. Berechnen Sie das resultierende Moment erneut und prüfen Sie die vollständige Struktur.
Vergleichen Sie freies und eingebautes Drehverhalten, prüfen Sie Sitzkontakt und klären Sie unerwarteten Widerstand vor dem Aufbringen von Betriebslasten.
Vergleich der Rollenlager-Schnittstelle: XSU-Baureihe. Option mit Kugelkontakt: Baureihe VU.
Fügen Sie die alte Abstützzeichnung und die vorgeschlagene Adapterdicke bei, wenn Sie eine Austauschprüfung für XU080120 anfragen.
Kontaktieren Sie LYDL mit XU080120 und Ihren Zeichnungsanforderungen.