

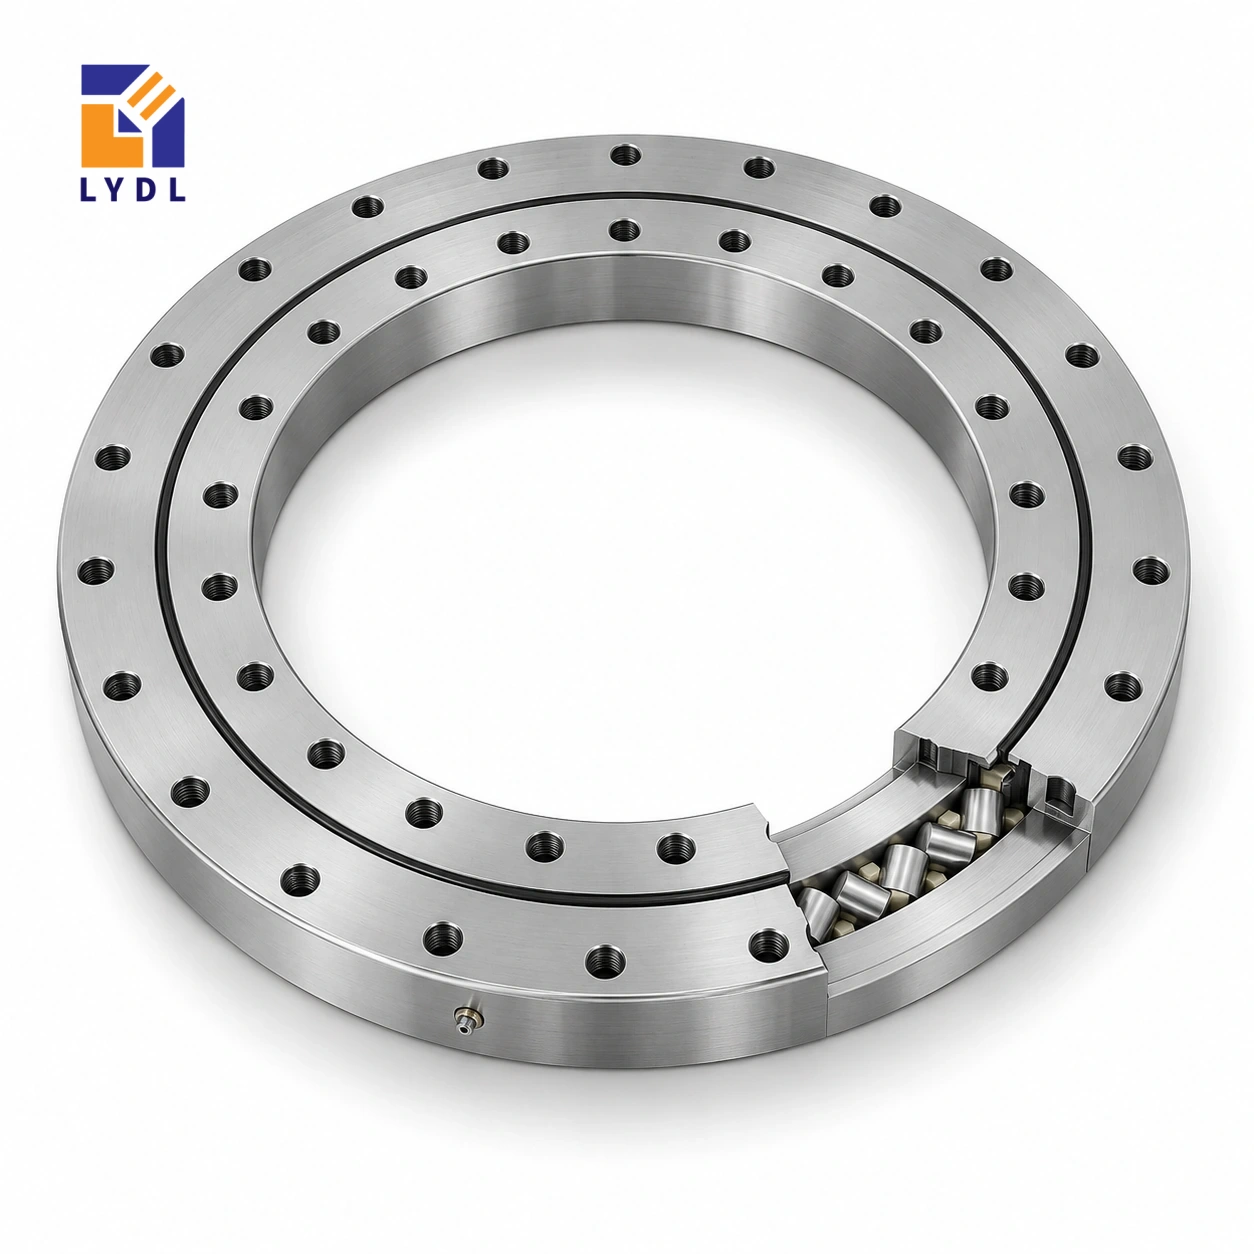
Die Kreuzrollen-Drehverbindung XU050077 ist eine unverzahnte Ringreferenz für ein kompaktes Drehgelenk. Ihre Öffnung von 40 mm, ihr Außendurchmesser von 112 mm und ihre Gesamthöhe von 22 mm definieren die Ausgangshüllmaße; die Anschlüsse mit sechs Bohrungen bestimmen anschließend die Eignung der umgebenden Platten.
Originalreferenzgeometrie des XU050077: Katalog 404, S. 90–93. Die LYDL-Lieferung folgt ihrer akzeptierten Zeichnung.
XU-Spezifikationstabellen · Technische Baureihenreferenz
| Bohrung (mm) | Außendurchmesser (mm) | Höhe H (mm) | Masse ≈ (kg) |
|---|---|---|---|
| 40 | 112 | 22 | 1.4 |
| Äußerer Lochkreis La (mm) | Innerer Lochkreis Li (mm) | Äußere Bohrungen na | Innere Bohrungen ni | Bohrung dB (mm) |
|---|---|---|---|---|
| 97 | 56 | 6 | 6 | 6.6 |
Eine Miniatur-Taktvorrichtung kann ihren Motor neben dem Ring anordnen und die Bewegung über eine unabhängig ausgelegte Kupplung übertragen. So benötigt das Lager keine Zähne, doch Riemenscheibe oder Antriebsarm bringen weiterhin Kräfte in die Abstützung ein. Zeichnen Sie Vorrichtung, Werkstück und Antriebsreaktion vor der Lagerauswahl gemeinsam. Ein kleines Werkstück erzeugt nicht unbedingt ein kleines Kippmoment, wenn sein Schwerpunkt weit oberhalb der Drehebene liegt.
Legen Sie die Befestigungslochkreise von 97 mm und 56 mm von einem gemeinsamen Koordinatenbezug aus. Halten Sie den Werkzeugweg vom benachbarten Ring frei und prüfen Sie Senkungsdetails, statt jede Bohrung anhand eines gerundeten Webtabellenwerts zu dimensionieren.
Erstellen Sie für eine Kameraaufnahme eine Zeichnung der bei jedem Taktwinkel sichtbar zu haltenden Teileflächen. Tragen Sie den optischen Bezug dort ein, statt seine Übereinstimmung mit der Drehachse anzunehmen. Eine Komponente kann mechanisch zentriert sein, während ihr geprüftes Merkmal exzentrisch bleibt. Legen Sie fest, ob die Abnahmeprüfung Teilebereitstellung, Vorrichtungsrundlauf oder Bildwiederholbarkeit misst; dies sind verwandte, aber unterschiedliche Ergebnisse.
So wird die Kleinringanfrage zu einer messbaren Anlagenanforderung statt zu einer unbestimmten Genauigkeitsanfrage.
Die Maße des XU050077 beschreiben mehrere unterschiedliche Schnittstellen. Bohrung 40 mm und Außendurchmesser 112 mm bestimmen die grundlegende radiale Hüllkontur; Gesamthöhe H = 22 mm bestimmt die axiale Lagerreferenz. Die Befestigungslochkreise La = 97 mm und Li = 56 mm positionieren die äußeren und inneren Anschlusslochbilder und nicht die freie Öffnung oder den Rollendurchmesser. Die Referenz nennt 6 Befestigungspositionen an jedem Ring. Lochkreis und Lochzahl beschreiben eine Bohrung nicht vollständig: Auflagedetails, Gewindeeingriff und Winkellage gehören weiterhin in die akzeptierte Zeichnung. Die ungefähre Masse von 1.4 kg ist eine Komponenteneigenschaft und keine freigegebene Nutzlast. Die getrennte Betrachtung dieser Felder verhindert, dass eine richtige Katalogzahl auf das falsche Merkmal einer Gegenplatte übertragen wird.
Beginnen Sie das Layout einer Prüfbühne mit dem zu messenden Merkmal. Ein zylindrisches Teil kann konzentrisch in einer Aufnahme sitzen, während eine Bohrung, Kante oder optische Zielmarke am Teil von der Drehachse versetzt liegt. Kennzeichnen Sie Merkmal und Prüfrichtung. Die daraus entstehende Anforderung kann Kamerabereitstellung, Tastzugang oder Winkelbewegung unter Kontaktkraft betreffen. Ein benanntes Ergebnis hilft, Lagermaß und Leistung der fertigen Vorrichtung zu unterscheiden.
Die Referenzbohrung von 40 mm kann Versorgungsraum bieten; ein Zentrierzapfen kann jedoch einen Teil dieses Durchgangs belegen. Zeigen Sie Zapfen, Befestigungseingriff und feste Beleuchtungskomponenten gemeinsam. Legen Sie fest, ob eine bearbeitete Schulter oder eine unabhängig verstellbare Vorrichtung die Aufnahme zentriert. Schrauben durch Durchgangsbohrungen zum Verspannen einer Platte sollten nicht stillschweigend zu deren Zentriersystem werden. Berücksichtigen Sie den Einstellbereich zur Ausrichtung einer Ersatzaufnahme und benennen Sie die Messbezugsfläche dieser Einstellung. Diese Details machen die Kleinringgeometrie für die Anlagenkonstruktion hilfreich.
Trennen Sie Kräfte während der Prüfung von Kräften beim manuellen Beladen der Komponente. Ein Taster kann nahe der Teilemitte wirken, während eine Hand am Vorrichtungsrand weiter von der Abstützung entfernt Kraft einleitet. Auch ein Spannmittel kann das Werkstück oberhalb der Lagerebene gegen einen Anschlag ziehen. Beschreiben Sie Lage und Richtung jeder maßgeblichen Handlung einschließlich eines möglichen Haltens der Position durch den Antrieb.
Listen Sie für die Bewegungsphase Aufnahme, Teil und Antriebsanbindung als getrennte rotierende Elemente auf. Ihr Achsabstand beeinflusst die Beschleunigung auch bei kleiner Gesamtmasse. Geben Sie an, ob die Plattform zwischen festen Winkeln taktet, kontinuierlich dreht oder häufig kurze Richtungswechsel ausführt. Benennen Sie die anspruchsvollste freigegebene Konfiguration statt eines Mittels mehrerer Vorrichtungen. Wenn eine äußere Riemenscheibe oder ein Antriebsarm an einer Platte sitzt, berücksichtigen Sie die Reaktion am tatsächlichen Anschluss. So entsteht eine nutzbare Auswahlbeschreibung ohne aus kompakten Maßen abgeleitete Tragfähigkeit.
Legen Sie vor Komponentenänderungen eine Beobachtungsreihenfolge fest. Identifizieren Sie zuerst den die Vorrichtung in der Maschine positionierenden Bezug und dokumentieren Sie anschließend die Teilehaltung in der Aufnahme. Prüfen Sie Änderungen des scheinbaren Fehlers beim erneuten Einsetzen des Teils, Ausbau der Aufnahme oder Wechsel der Drehrichtung. Diese Beobachtungen können Werkstückspannungsvariation, Strukturbewegung und Antriebsverhalten unterscheiden.
Halten Sie Wareneingangsmessungen des Rings von kamerabasierten Prüfungen der fertigen Station getrennt. Die Kamera sieht die summierten Einflüsse von Lageranordnung, Montageplatten, Aufnahme, Teil und optischem Aufbau. Definieren Sie ein reproduzierbares Teil oder Prüftarget für die Inbetriebnahme und notieren Sie den verwendeten Lastzustand. Stellen Sie LYDL das gemessene Problem und seinen Ort zusammen mit der Modellreferenz bereit. Eine Zeichnung mit benannten erforderlichen Schnittstellen ist hilfreicher als eine unbelegte Forderung nach höchster Genauigkeit. Das Abnahmeverfahren kann dann die für die konkrete Prüfaufgabe maßgeblichen Komponentenmerkmale berücksichtigen.
Eine Musterbestellung sollte Referenzgeometrie, Lieferausführung und vorgesehene Wareneingangsprüfungen benennen. Fragen Sie den dem Angebot beiliegenden Zeichnungsstand an und bewahren Sie seine Beziehung zur Prüfaufnahmezeichnung auf. Spezifizieren Sie vor Fertigungsfreigabe der Gegenbauteile zu prüfende Zentrier- und Befestigungsmerkmale. Jede Laufverhaltensanforderung benötigt ihren Messzustand statt nur eines beschreibenden Adjektivs.
Bewahren Sie Lager und lose Aufnahmeteile zur Lagerung in getrennten geschützten Fächern auf. Kleine Schrauben und Armaturen können beim Transport bearbeitete Flächen beschädigen, selbst wenn die Gesamtverpackung unversehrt bleibt. Erhalten Sie die Kennzeichnung nach dem Auspacken gegen Verwechslung mit einer benachbarten XU-Größe. Dokumentieren Sie bei Ersatzteilen für vorhandene Stationen den Vorrichtungsstand und verwendete Adapter. Diese Unterlagen ermöglichen eine spätere Reproduktion der freigegebenen Anordnung statt eines Rückgriffs auf ein altes Foto. Menge und Zielort vervollständigen die kommerzielle Anfrage, Zeichnung und Betriebsbeschreibung definieren den technischen Vorschlag.
Stellen Sie für eine erste Maßvorauswahl XU050077 (40 × 112 × 22 mm) neben XU060094 (57 × 140 × 26 mm) und XU080120 (69 × 170 × 30 mm). Diese benachbarten angefragten Referenzen bieten einen hilfreichen Hüllmaßvergleich und keine Folge wachsender freigegebener Tragfähigkeiten. Vergleichen Sie tatsächliche Schraubenlochkreise und Abstützflächen vor der Auswahl für eine detaillierte Zeichnungsprüfung. Eine kleinere Bohrung kann mit dem Versorgungsweg kollidieren; ein anderer Außendurchmesser verändert die verfügbare Abstützringfläche. Bewahren Sie das vollständige Modell in jeder Anfrage zur Zuordnung des Angebots zur richtigen Zeile. Nur akzeptierte Ausführung und Anwendungsbewertung können die endgültige Wahl klären.
Betrachten Sie diesen Bauraum für eine kompakte Prüfaufnahme, die ein Teil unter einer Kamera dreht. Die maßgebliche Aufgabe ist die Abstützung von Aufnahme und versetztem Werkstück; Kameraauflösung allein legt nicht die benötigte Lagergenauigkeit fest.
Fordern Sie für diese kleine Baugruppe Identifikation, Bohrungs- und Außendurchmesserprüfungen sowie eine geschützte Musterverpackung an, die Reiben der Montageflächen an losen Teilen verhindert.
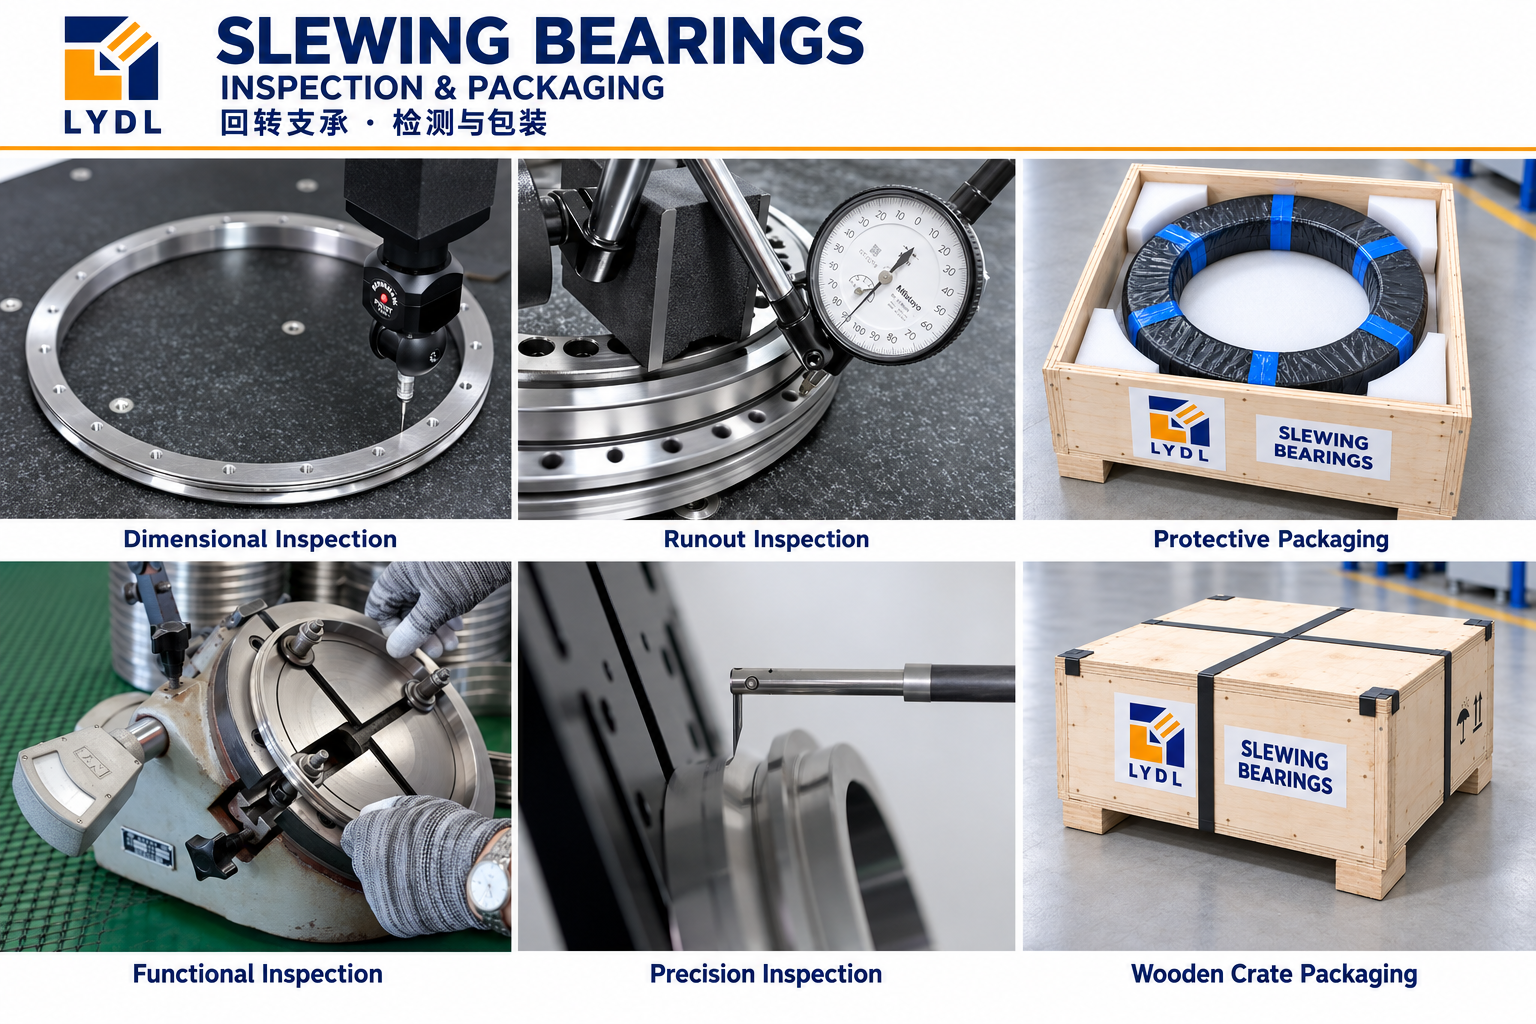
Der Referenzring belegt 40 × 112 × 22 mm. Ergänzen Sie getrennte Zuschläge für Schrauben, Zentrierschultern und gewählten Antrieb.
Für diese XU-Referenz sind keine Zähne spezifiziert. Die Bewegung muss von Ausrüstung außerhalb der Lagerbaugruppe kommen.
Der Katalogwert der Befestigungsbohrung beträgt 6.6 mm; die aktuelle Baureihen-Webtabelle rundet ihn. Fertigen Sie die Schnittstelle anhand einer freigegebenen Zeichnung.
Berücksichtigen Sie Werkstückhöhe und Exzentrizität. Diese bestimmen auch bei geringer Nutzlastmasse Momente am Ring.
Benennen Sie beide Montageflächen, Zentriermerkmale, Schraubenzugang und Prüfbezug. Legen Sie Abnahmekriterien vor der Musterbestellung fest.
Vergleich der Rollenlager-Schnittstelle: XSU-Baureihe. Option mit Kugelkontakt: Baureihe VU.
Senden Sie Prüfaufnahmelayout, Kameraversatz, bewegte Masse und angeforderten Drehzyklus mit Ihrer XU050077-Anfrage.
Kontaktieren Sie LYDL mit XU050077 und Ihren Zeichnungsanforderungen.