

Das Kreuzrollenlager RAU15008 kombiniert eine Bohrung von 150 mm mit einem Außendurchmesser von 166 mm und einer Breite von 8 mm. Die RA-kompatible Referenzbauart hat einteilige Innen- und Außenringe und ermöglicht die Prüfung beider Ringe als drehendes Bauteil. Die große Bohrung ist mit einem schmalen Querschnitt verbunden; die umgebende Abstützung muss deshalb gemeinsam mit dem Lager geplant und nicht nachträglich ergänzt werden. [1, 2]
Dieses Modell kann bei begrenzter axialer Bauhöhe für ein breites, niedriges Drehmodul in Betracht gezogen werden. Bohrung, Halteflansch und Nabe erfüllen dennoch unterschiedliche Aufgaben. Prüfen Sie den Auswahlleitfaden für Kreuzrollenlager zur Entscheidung, ob eine Anordnung mit einteiligen Ringen zum vorgesehenen Einbau passt, und benennen Sie den Eintritt der Nutzlast in das abgestützte Bauteil.
| Parameter | THK RAU15008 |
|---|---|
| Bohrung d | 150 mm |
| Außendurchmesser D | 166 mm |
| Breite B / B1 | 8 mm |
| Radialer Querschnitt (D – d) / 2 | 8 mm |
| Rollenteilkreisdurchmesser dp | 157 mm |
| Mindestfase r | 0.5 mm |
| Wellenschulter ds (Maximum) | 153.5 mm |
| Gehäuseschulter Dh (Minimum) | 160.5 mm |
| Dynamische radiale Tragzahl C | 8.82 kN |
| Statische radiale Tragzahl C0 | 20.60 kN |
| Referenzmasse | 0.2 kg |
| Schmierbohrungen | 4 x Ø1.5 mm |
Die THK-Modellzeile nennt C = 8.82 kN, C0 = 20.60 kN und eine Referenzmasse von 0.20 kg. Ein großer Durchmesser macht diese radialen Tragzahlen weder zu einer zulässigen Prozesskraft am Umfang noch zu einer Plattformnutzlast. Moment aus versetzter Last und erforderliche statische Reserve müssen zusammen mit der Betriebslebensdauer bewertet werden. Leistung und Konfiguration der LYDL-Lieferung werden durch die freigegebenen Auftragsunterlagen festgelegt, nicht allein durch die Referenztabelle. [2, 6]
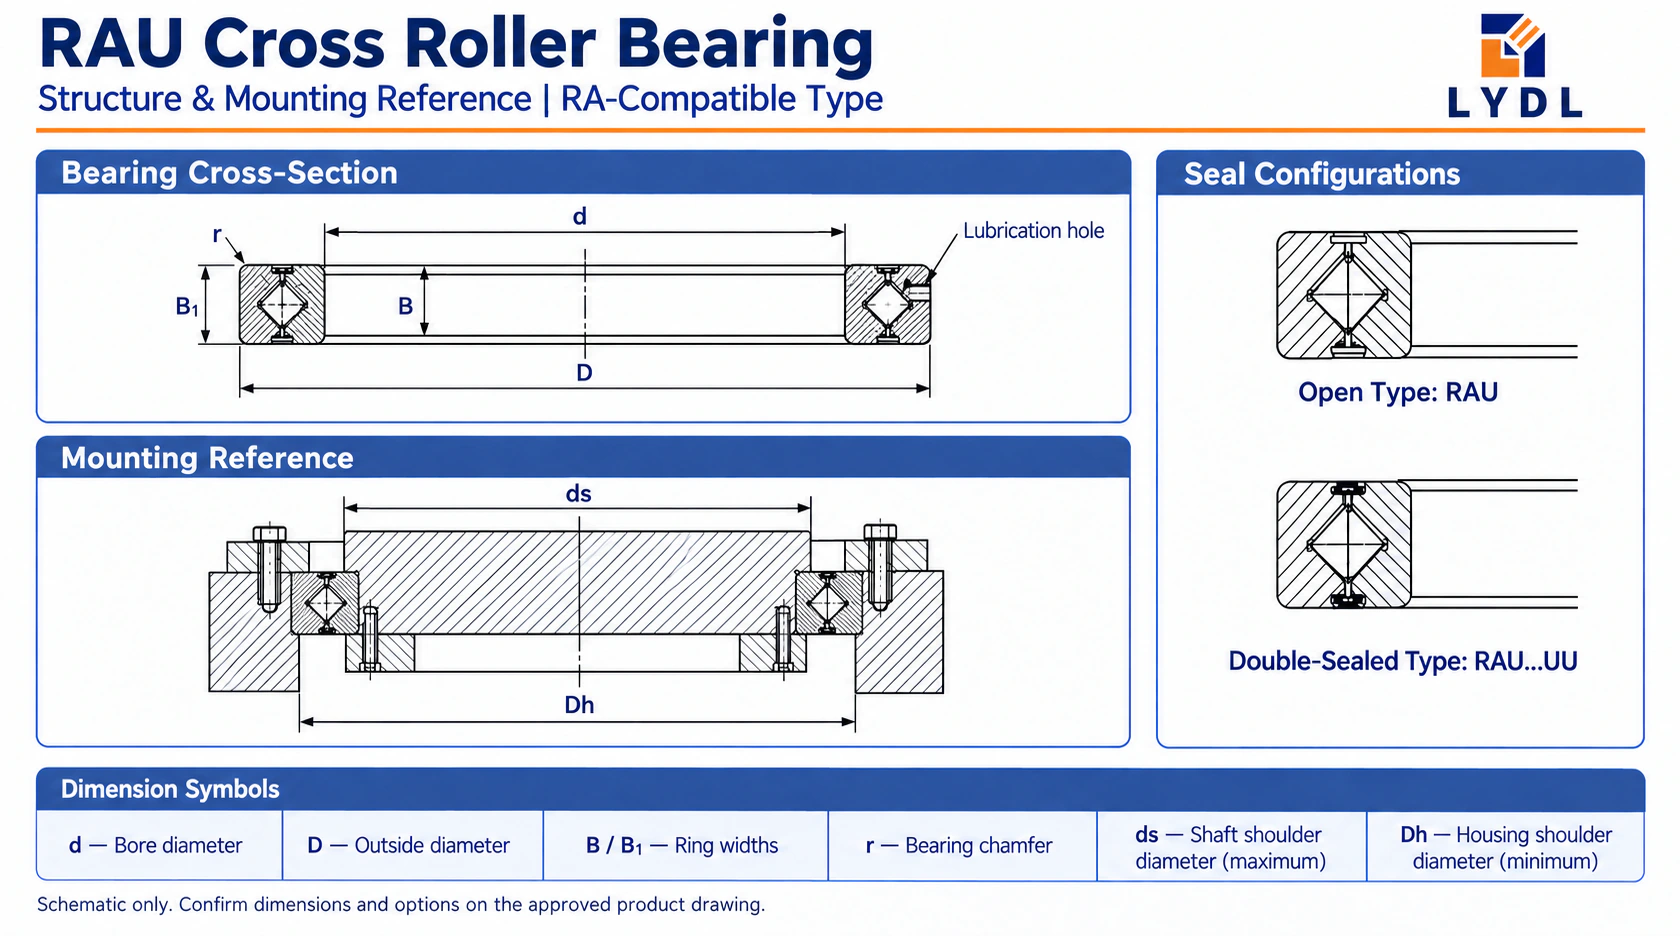
Die Familienzeichnung verwendet d für 150 mm, D für 166 mm und B/B1 für 8 mm. Die Rollenteilkreisreferenz beträgt 157 mm. Die maximale Wellenschulter ds beträgt 153.5 mm und die minimale Gehäuseschulter Dh 160.5 mm. Diese Symbole beschreiben die Montageabstützung um das Lager. Der Schmierzugang ist separat dargestellt; offene und beidseitig abgedichtete Querschnitte dienen als Konfigurationsreferenzen. Sie legen weder die tatsächlich gelieferten Dichtungen noch die detaillierte Laufbahngeometrie fest. [2]
Beginnen Sie mit dem radialen Querschnitt von 8 mm und dem umgebenden Stützringbereich. Eine breite Nabe kann Kräfte über eine kleine örtliche Fläche übertragen, wenn ihr Flansch durch Aussparungen oder einzelne Auflagen unterbrochen ist. Prüfen Sie den tatsächlichen Kontaktpfad, Befestigungspositionen und Plattendicke. Vollständiger Nennkontakt darf bei stark gewichtsreduzierten Haltebauteilen nicht vorausgesetzt werden.
Verwenden Sie den Größenbereich der RAU-Serie zum Vergleich von Bohrungs- und Querschnittsänderungen vor Abschluss der Nabenauslegung. Der Übergang von einem Modell mit 8 mm Breite zu einem Modell mit 13 mm Breite ändert die Baugruppenabmessungen und ist keine einfache Suffixwahl. Lassen Sie Platz für eine zweckmäßige Abstützung und den Zugang zu Prüfflächen; die größte zentrale Öffnung ist nicht immer die praktischste vollständige Achse.
Spezifizieren Sie bei einem großen flachen Ring die Bezugsfläche zur Positionierung des drehenden Bauteils und das Rundlaufmessverfahren. Dichtungsart, Spiel oder Vorspannung und Genauigkeitsklasse bleiben im THK-Referenzsystem unabhängige Entscheidungen. Ist die Genauigkeit beider Ringe wichtig, benennen Sie diese Anforderung ausdrücklich, statt die Abdeckung jeder Messung durch ein allgemeines Präzisionssuffix vorauszusetzen. [3]
Der Vergleich der RA-Serie ermöglicht einen Bauartvergleich für Anlagen mit geteiltem Außenring. Prüfen Sie vorhandene Sicherung und Wartungsverfahren vor dem Wechsel zu einer einteiligen RAU-Baugruppe. Dokumentieren Sie den vollständigen Originallagercode einschließlich vorhandener Dichtungsausrichtung und Spielangaben. Gemeinsame Nennabmessungen sind für die Anordnung hilfreich, aber keine vollständige Ersatzfreigabe.
Stützen Sie Ring und Gegenbauteile beim Einbau gleichmäßig ab. Lassen Sie eine große Nabe nicht an einem unvollständig sitzenden Lager hängen, während die Ausrichtung noch hergestellt wird. Definieren Sie bei schwierigen Zugangsverhältnissen eine Handhabungsvorrichtung. Montageplanung kann örtliche Krafteinleitung durch die Wälzanordnung vermeiden, wenn die vorgesehene Passung an einem bestimmten Ring liegt.
Prüfen Sie die CRBH / CRBHV-Lageroptionen bei Machbarkeit eines anderen, größeren Querschnitts. Vergleichen Sie neben radialen Tragzahlen auch Handhabungs-, Stütz- und Abnahmeanforderungen. Ein schwereres Lager kann andere Sicherung oder Montagewerkzeuge benötigen. Zweckmäßig ist das Modell, das sich im tatsächlichen Mechanismus korrekt einbauen und abstützen lässt; endgültige Geometrie und Betriebsbeanspruchung müssen gemeinsam geprüft werden.
Prüfen Sie die Stützflächen anhand von ds ≤ 153.5 mm und Dh ≥ 160.5 mm und verwenden Sie für alle anderen Maße die tatsächliche Lagerzeichnung. Bestätigen Sie den Übergangsfreiraum um die Mindestfasenreferenz von 0.5 mm. Passungen müssen eingebaute Werkstoffe, Belastung und Temperatur berücksichtigen; die Schulterdurchmesser sind keine universelle Toleranzvorschrift für Welle oder Gehäuse. [2, 4]
Erhalten Sie den Zugang zu den vier Schmierbohrungen mit Ø1.5 mm auch bei verdecktem Ring hinter einer breiten Nabe. Sie sind weder Hebepunkte noch Flanschschraubenpositionen. Zeigen Sie den vorgesehenen Schmierweg im Mechanismusschnitt. Prüfen Sie die Lage des Einfüllstopfens relativ zur höchstbelasteten Zone und halten Sie diesen Zusammenhang gegebenenfalls im Montageverfahren eindeutig fest. [2, 5]
Messen Sie den Drehwiderstand während der freigegebenen Klemmfolge. Prüfen Sie den Rundlauf der Bezugsfläche nach dem Aufsetzen und nach Fertigstellung der vollständig gesicherten Baugruppe. Untersuchen Sie beobachtete Änderungen an Stützschnittstellen und äußeren Freiräumen. Halten Sie die Messeinrichtung konsistent, damit die Aufzeichnung einen Montageeinfluss von einer anderen Instrumentenposition unterscheiden kann.
Definieren Sie die Prüfung der Ringbezüge getrennt vom Rundlauf der breiten Nabe. Benennen Sie die Stützvorrichtung und erforderlichenfalls die numerische Abnahmegrenze.
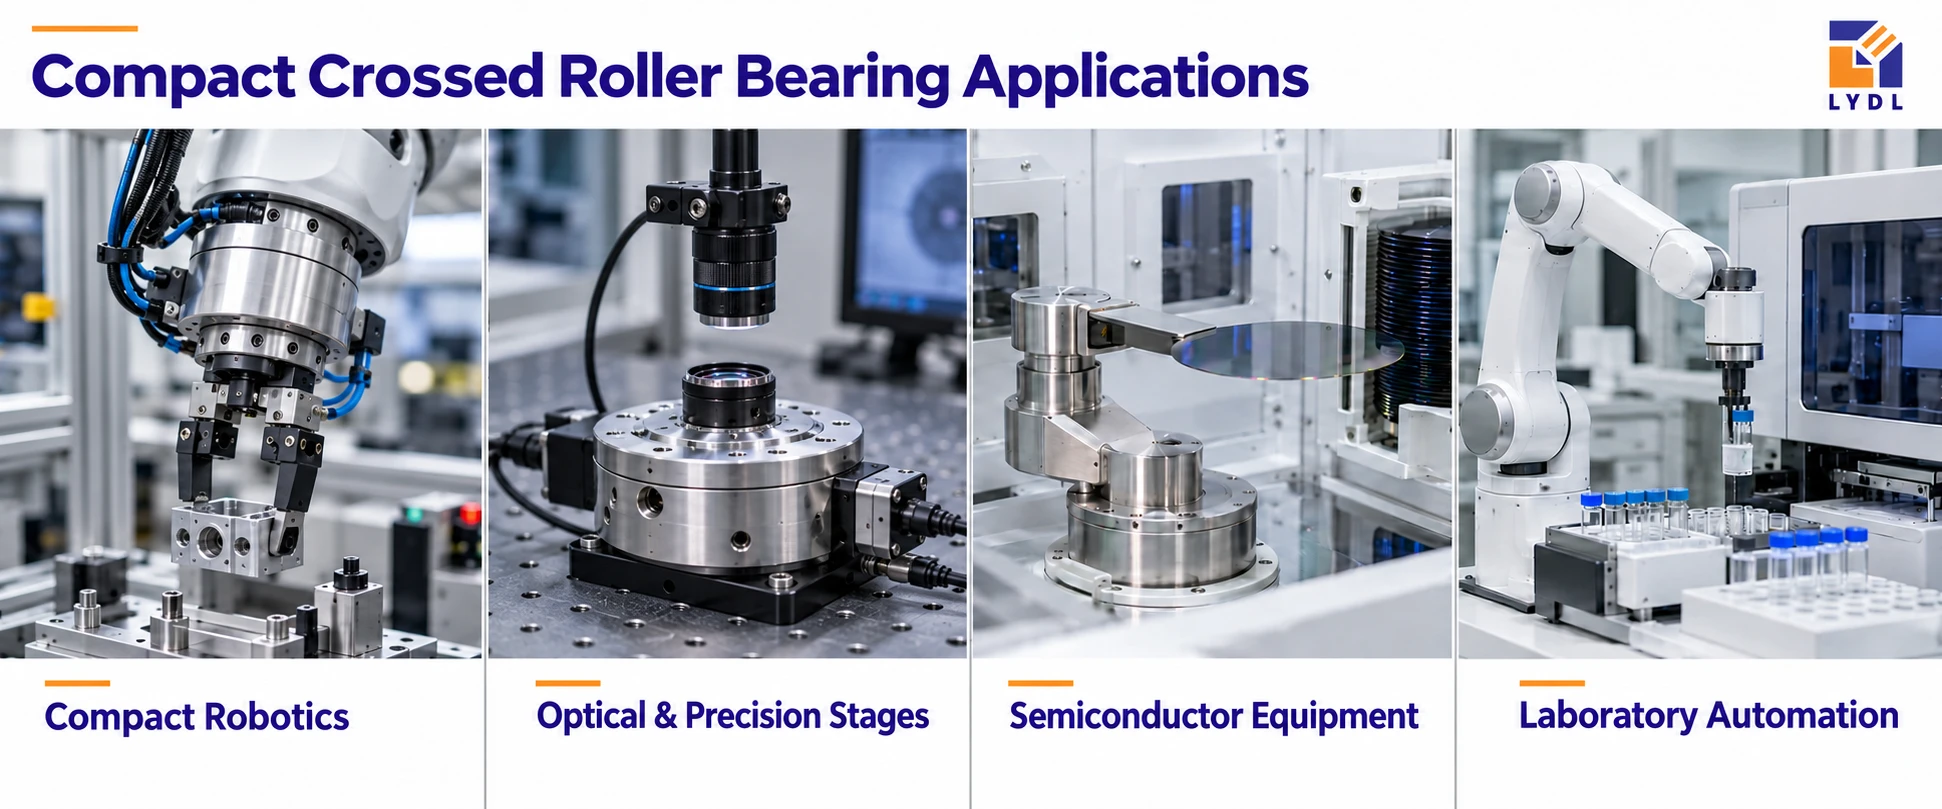
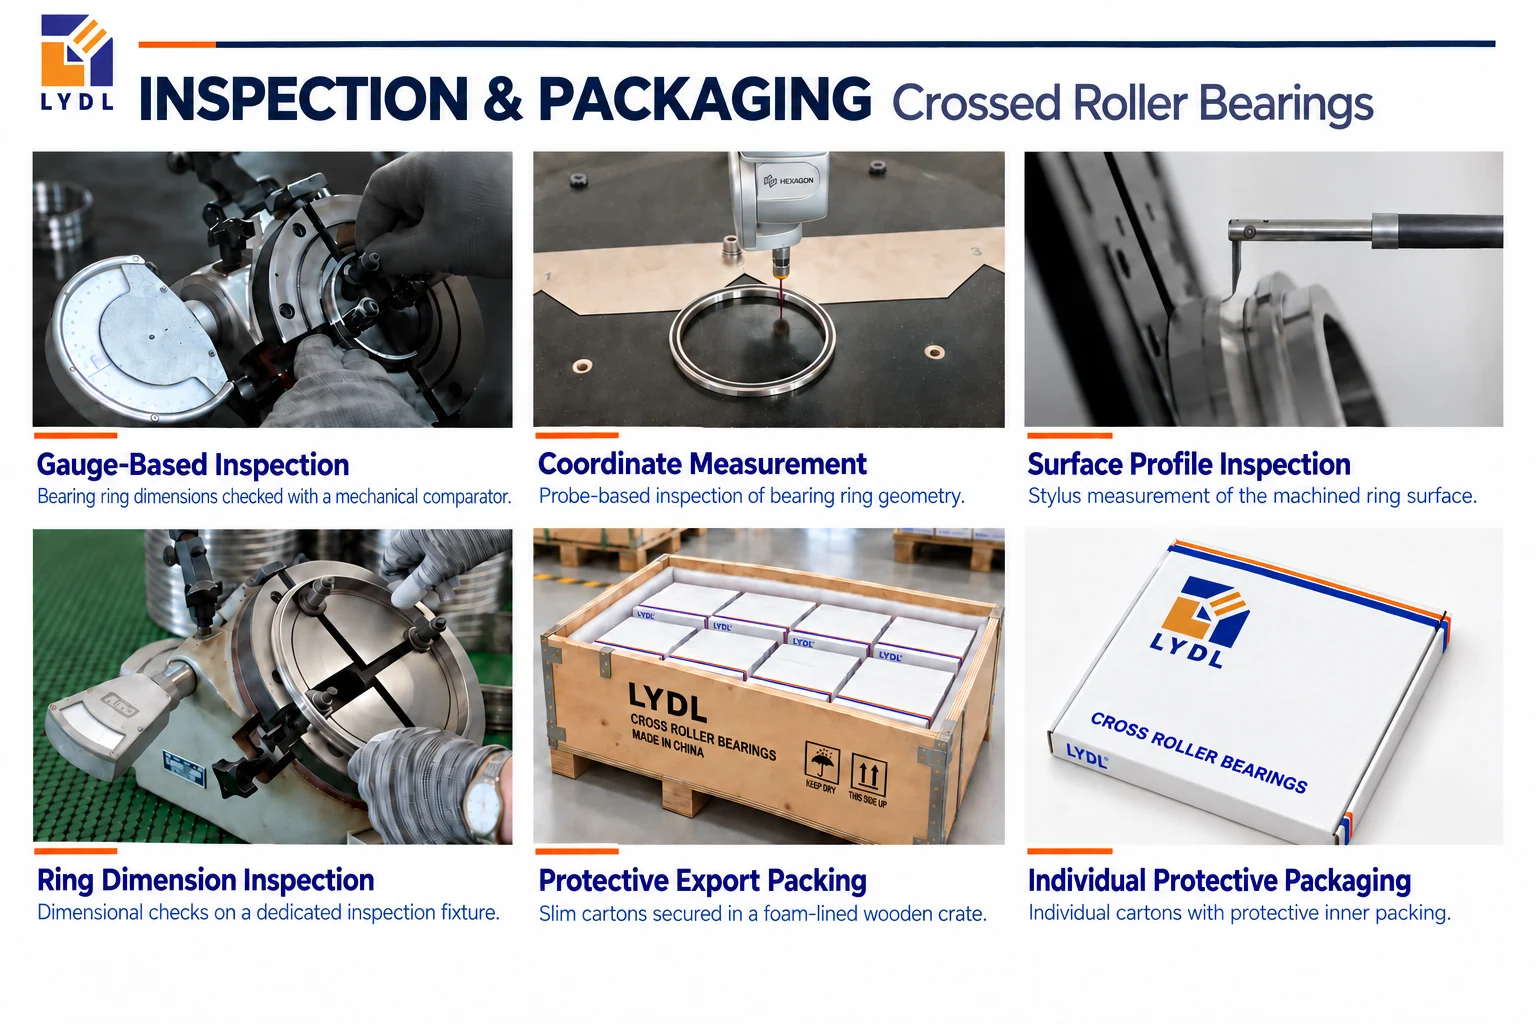
Schützen Sie den schmalen Ring bei Handhabung und Export, ohne Verpackungsdruck durch ungestützte Bereiche zu übertragen. Vereinbaren Sie Modellkennzeichnung, Korrosionsschutz und Nachweise. Die gemeinsame Bildmontage veranschaulicht Verfahren; tatsächliche Berichte belegen den auftragsbezogenen Prüfumfang.
Es ist eine Referenz mit 8 mm Breite und Außenabmessungen von 150 × 166 × 8 mm. RAU16013 gehört zum größeren Querschnittsbereich der Reihe und misst 160 × 186 × 13 mm. Leiten Sie die Breite nicht allein aus der großen Bohrung ab. [2]
Nein. Die Bohrungsgröße belegt weder Flansch-, Naben- noch Gehäusesteifigkeit. Prüfen Sie Stützringbereich, Plattenaussparungen und Lastangriffspunkte. Ein anhand von Katalogtragzahlen gewähltes Lager benötigt weiterhin eine ausreichend steife und korrekt anliegende Halteanordnung.
Nein. Die vier Öffnungen mit Ø1.5 mm sind in der Referenzbauart Schmierbohrungen und keine Hebe- oder Befestigungspunkte. Verwenden Sie eine für Ring und Gegenbauteil geeignete Montagevorrichtung. Befestigen Sie Handhabungsbeschläge nicht an Merkmalen, die dafür weder ausgelegt noch freigegeben sind. [2]
Verwenden Sie ein Verfahren, das die Nabe abstützt und Montagekraft auf den Ring mit der betreffenden Passung aufbringt. Vermeiden Sie das Absetzen des Nabengewichts auf einer nur teilweise sitzenden Baugruppe. Montageverfahren und Vorrichtung sollten anhand der tatsächlichen Wellen- und Gehäusegeometrie geprüft werden.
Spezifizieren Sie Messradius, Bezug, Lastmuster und Betriebszustand der montierten Plattform. Halten Sie diese Anforderung getrennt vom Lagerringrundlauf. Die Stelle, an der Bewegung maßgeblich ist, kann weit von der Ringbezugsfläche entfernt sein; eine unerläuterte Genauigkeitsangabe reicht daher nicht aus.
Senden Sie für RAU15008 den Schnitt der breiten Nabe, Stützringbereich, Vorrichtungspositionen und Montagereihenfolge. Ergänzen Sie Lastversätze, Betriebsbedingungen und erforderliche Prüfbezüge. Sie können LYDL kontaktieren und Menge sowie die vollständige Ersatzspezifikation beifügen. Bestätigen Sie vor Bestellung die vereinbarte Lagerkonfiguration, Handhabungsanforderungen und modellspezifische Abnahmezeichnung.
Referenzprüfung: 10. Oktober 2026. Markennamen kennzeichnen technische Quellen und keine LYDL-Zugehörigkeit. Die vereinbarte LYDL-Zeichnung und das Angebot definieren die Lieferung.