

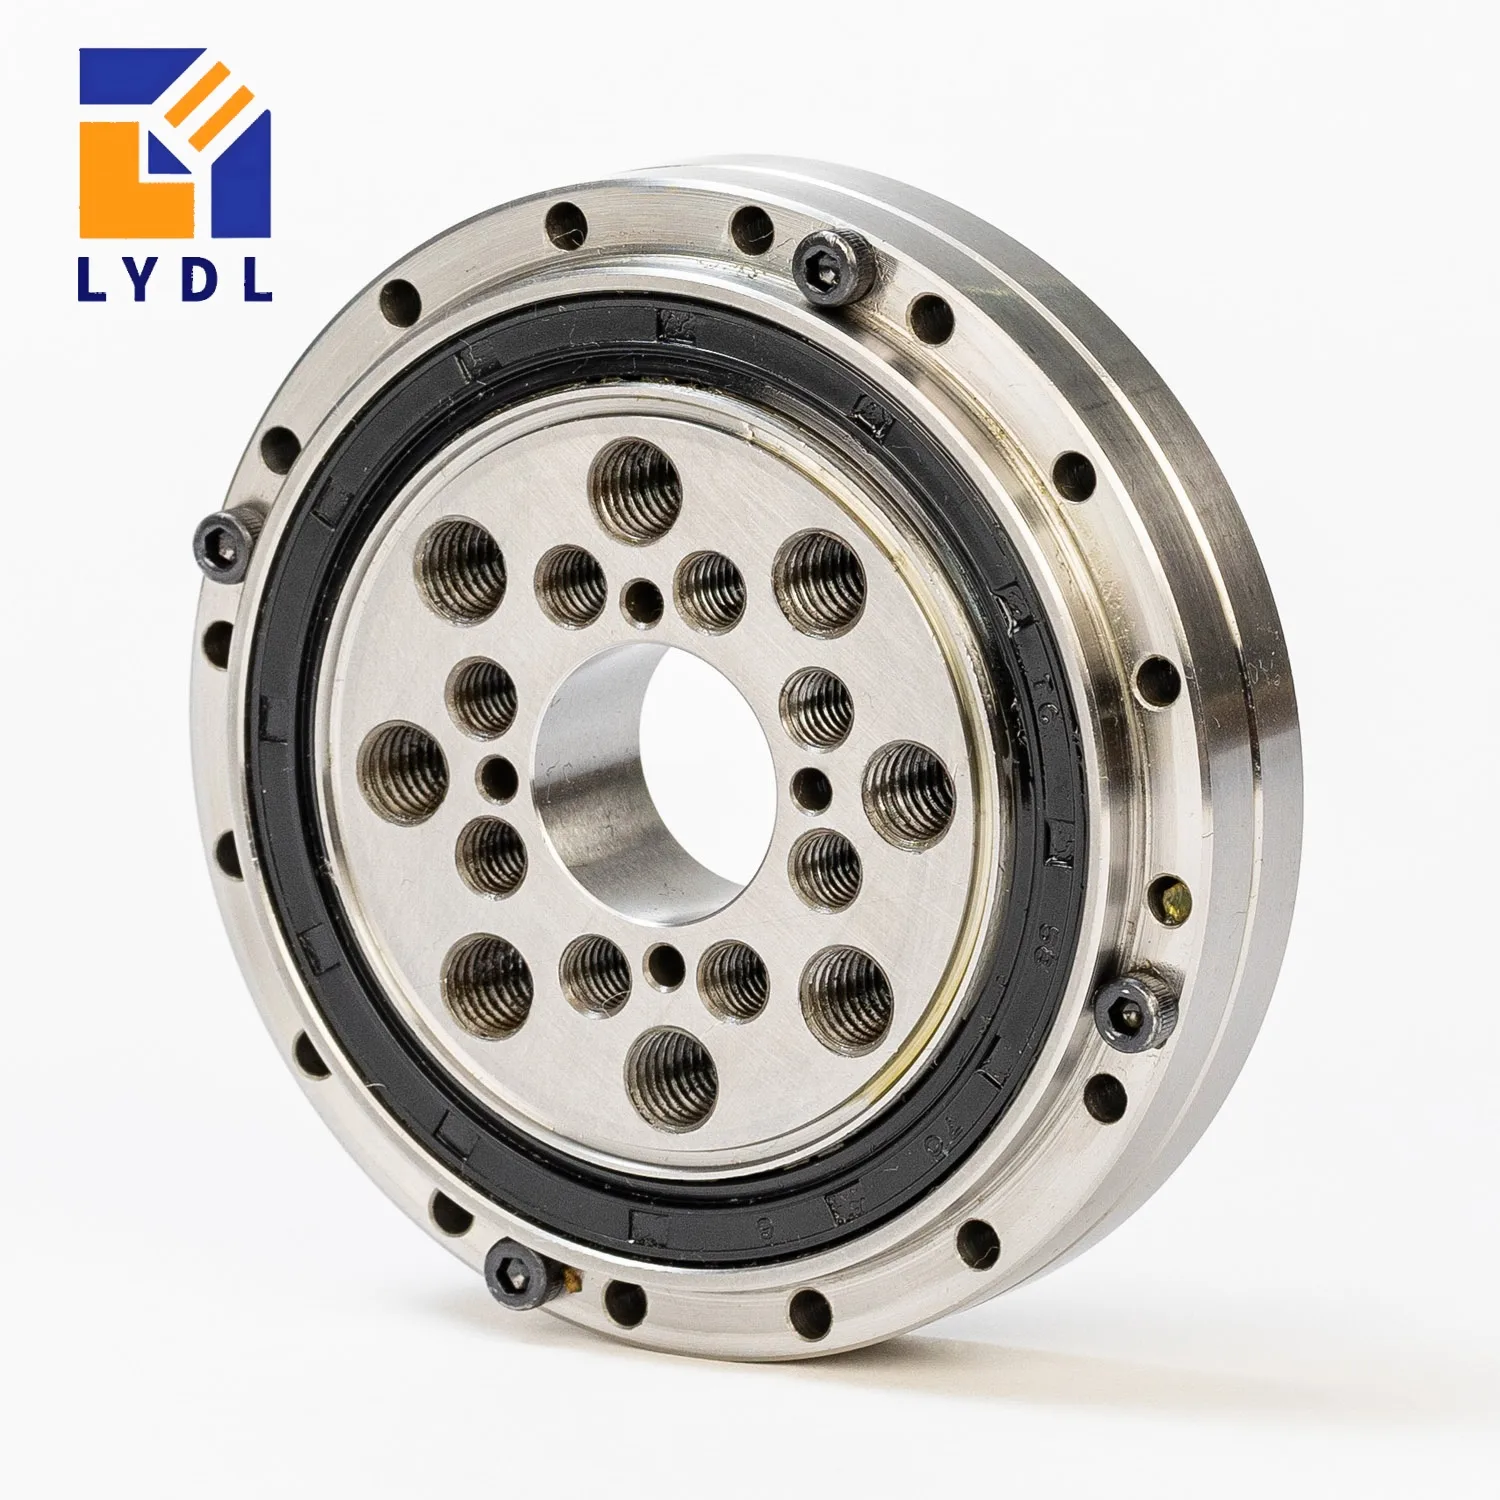
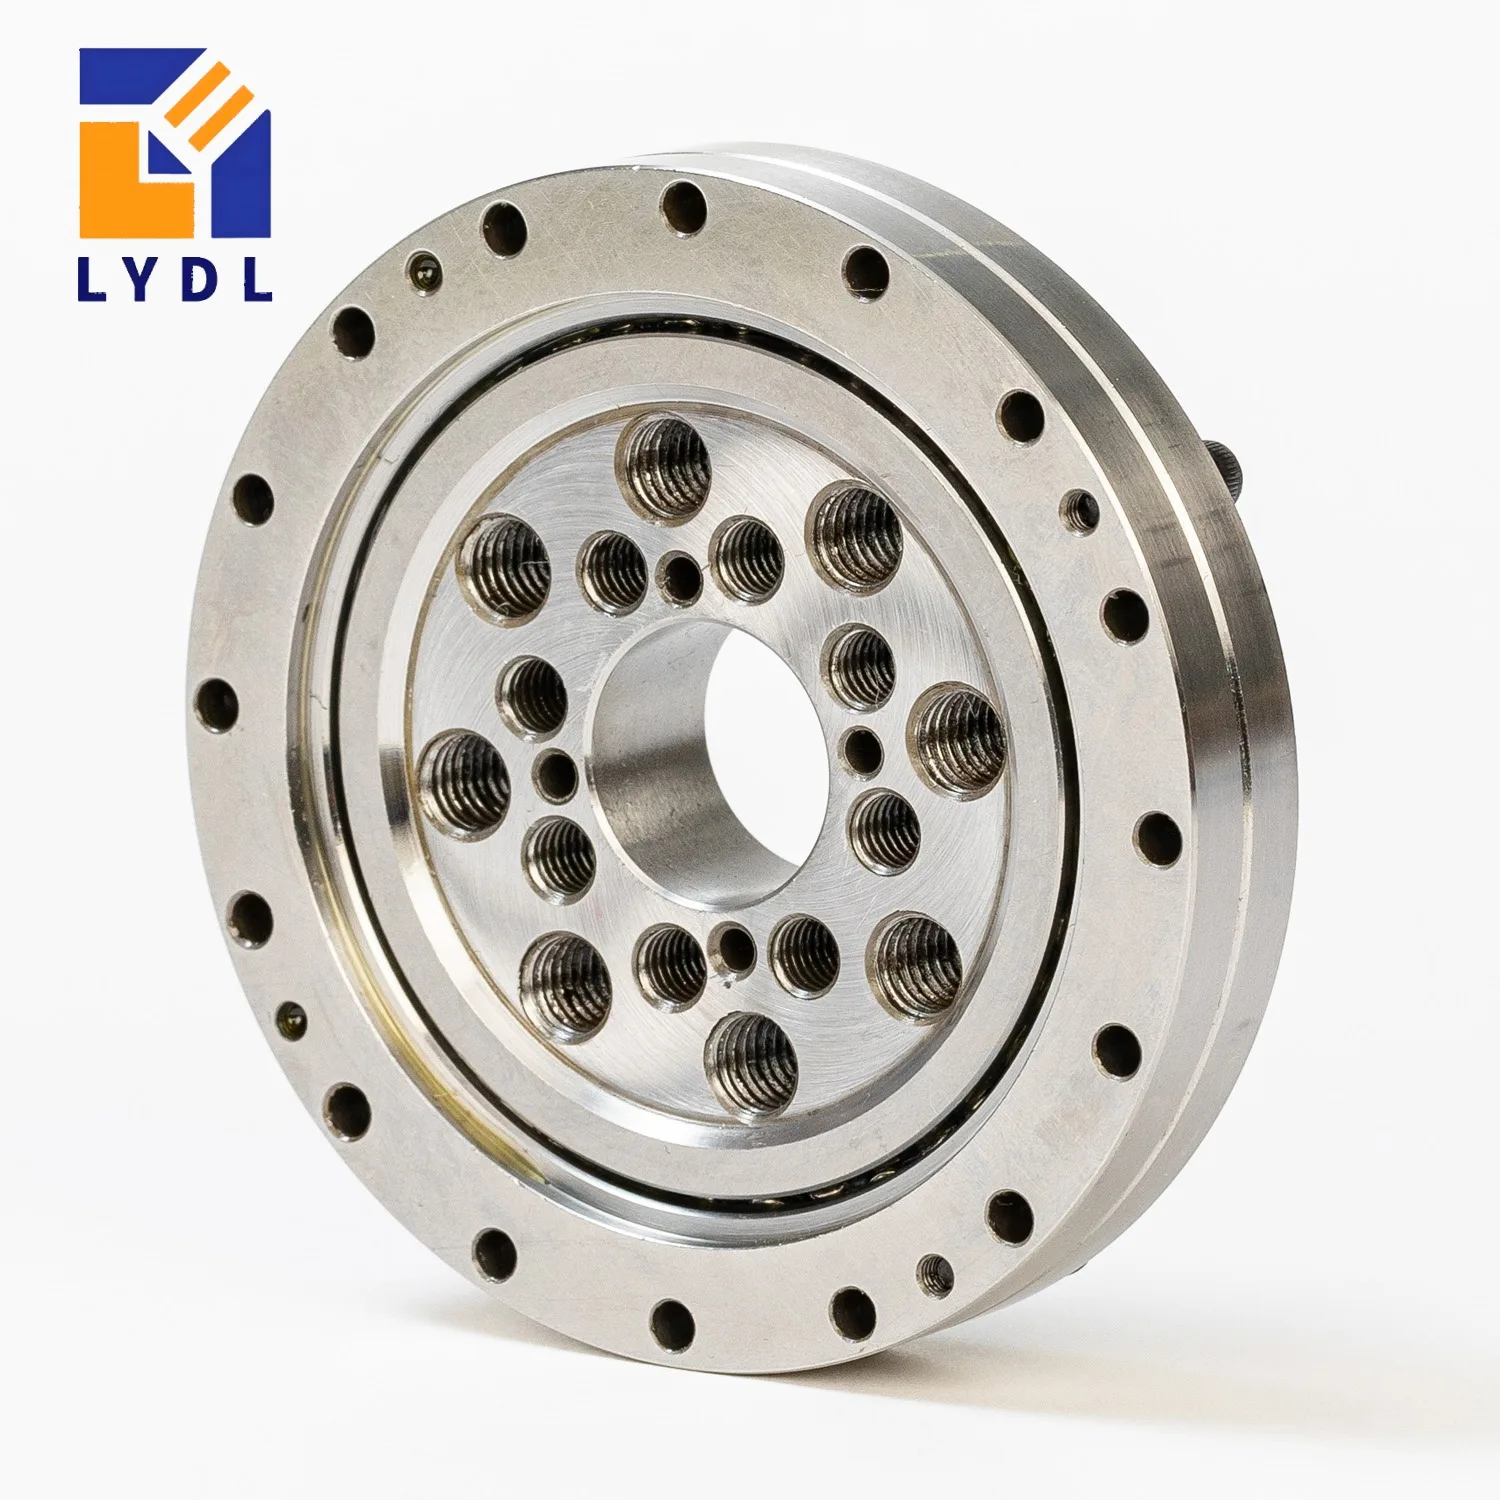
Die Auswahl eines Kreuzrollenlagers CSG-20 / CSF-20 verbindet eine Bohrung von 14 mm, einen Außendurchmesser von 70 mm und eine Gesamthöhe von 16.5 mm mit einer modellspezifischen Flanschprüfung. Die LYDL-Maße erleichtern die Vorprüfung dieser Referenz für einen kompakten Indexiermechanismus; Arbeitszyklus und Prozesskraftpfad bestimmen jedoch weiterhin die Stützanforderungen. Dieser Leitfaden betrachtet die Vorgänge zwischen Positionierung, Kontakt und Freigabe.
Vergleichen Sie dieses Modell mit dem CSG / CSF-Auswahlleitfaden vor Bestätigung der Schnittstelle.
Eine Indexierstation dreht nicht nur eine Vorrichtung zwischen Positionen. Sie kann beschleunigen, stoppen, unter Last verweilen und beim Werkzeugeingriff einer Kraft widerstehen. Beschreiben Sie diese Stufen getrennt. Beziehen Sie Vorrichtung, Werkstück und Anbauteile ein und benennen Sie anschließend die tatsächlich durch das Lager fließenden Prozesskräfte. Ein extern abgestütztes Werkzeug kann einen anderen Lastpfad als ein direkt am Abtriebsflansch getragenes Werkzeug haben.
Leiten Sie keine zulässige Indexierrate aus den Lagermaßen ab. Motor, Getriebe, Trägheit und Lagerbetriebsbedingungen müssen gemeinsam betrachtet werden. Beschaffen Sie bei Ersatzfällen die ursprüngliche Konfiguration und vermerken Sie Prozessänderungen seit dem Einbau. Eine höhere Vorrichtungsmasse oder ein längerer Werkzeugversatz kann frühere ausreichende Betriebsannahmen ungültig machen.
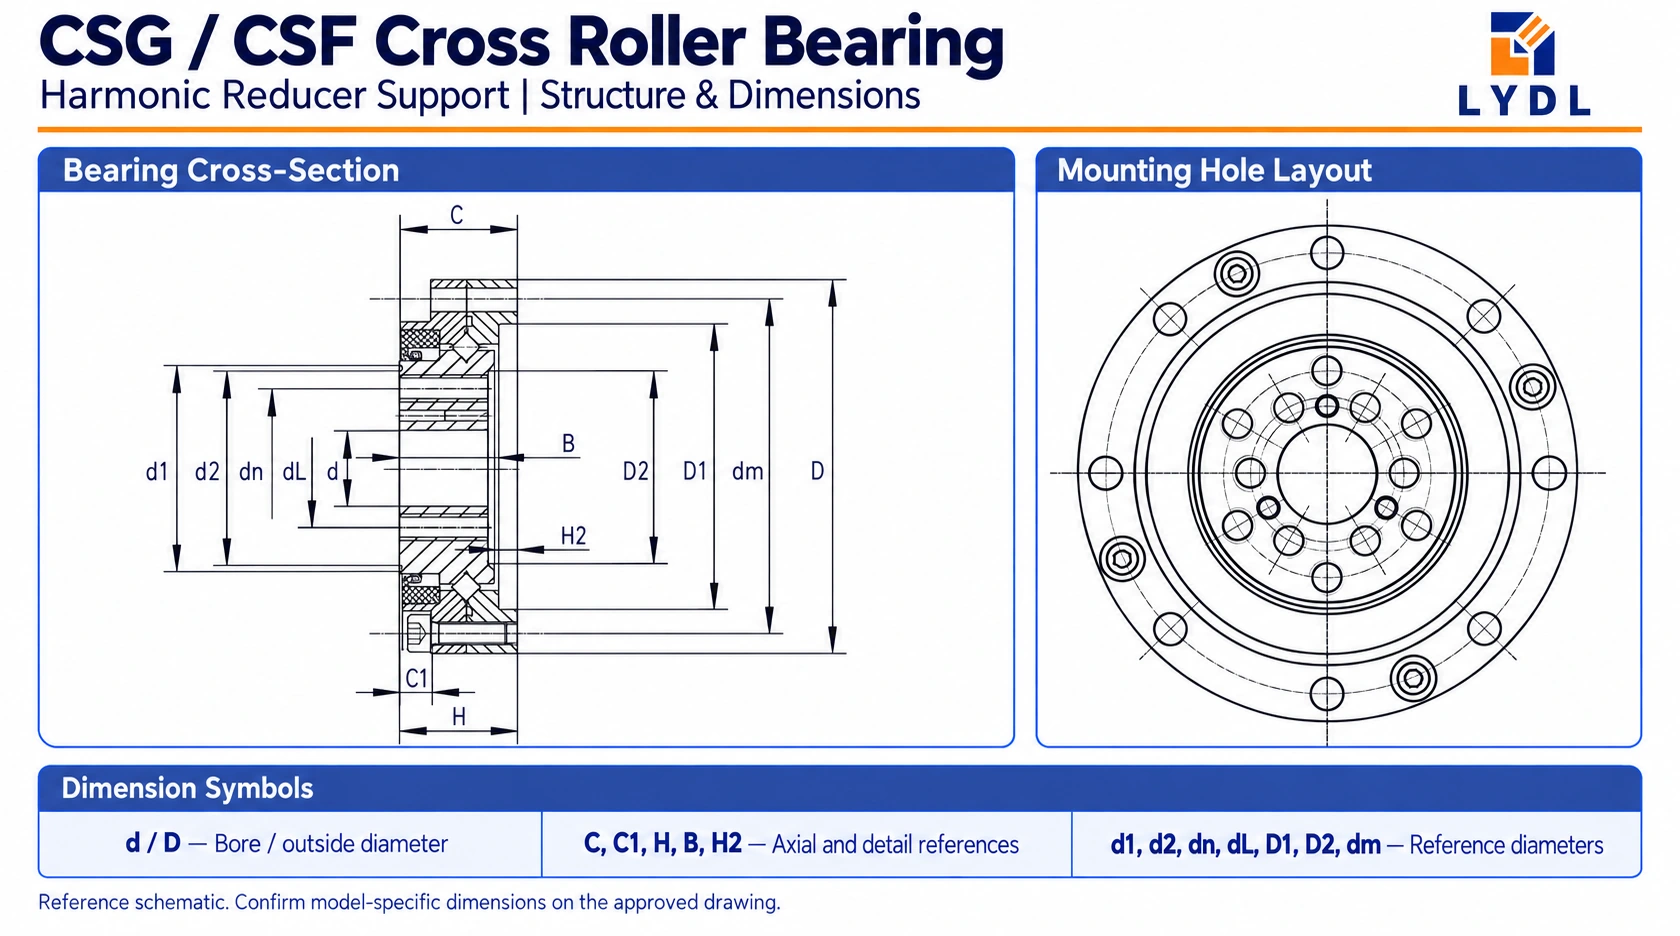
Der Referenzquerschnitt verwendet d, D und H für Bohrung, Außendurchmesser und axiales Gesamtmaß. Die übrigen Querschnittsmaße C = 16 mm, B = 13.5 mm und H2 = 2.5 mm kennzeichnen bestimmte axiale Details. Lesen Sie D1, D2, d1 und d2 an den markierten Flächen ab. Maßsymbole sollten im Seitentext sichtbar bleiben, damit die Zeichnung ohne Vermutungen anhand ihres Erscheinungsbilds interpretiert werden kann.
Bei dm = 64 mm nennt die äußere Angabe zwölf Bohrungen mit 3.5 mm. Die innere Angabe nennt acht M6-Bohrungen bei dn = 32 mm; die zusätzliche Schnittstelle nennt acht M5-Bohrungen auf dL = 24 mm. Diese Angaben ersetzen einander nicht. Bestimmen Sie ihre Gegenbauteile und Eingriffstiefen. Die CSG / CSF-Lagerkategorie hilft beim Auffinden verwandter Modelle mit anderen erforderlichen Außenabmessungen.
| Referenzmerkmal | Wert |
|---|---|
| d (mm) | 14 |
| D (mm) | 70 |
| H (mm) | 16.5 |
| C (mm) | 16 |
| B (mm) | 13.5 |
| H2 (mm) | 2.5 |
| D1 (mm) | 56.5 |
| D2 (mm) | 40 |
| d1 (mm) | 43 |
| d2 (mm) | 40.2 |
| Äußerer Teilkreis dm (mm) | 64 |
| Äußere Befestigungsbohrungen | 12-Φ3.5 |
| Innerer Teilkreis dn (mm) | 32 |
| Innere Befestigungsbohrungen | 8-M6 |
| Zusätzlicher Teilkreis dL (mm) | 24 |
| Zusätzliche Befestigungsbohrungen | 8-M5 |
Maße: vorhandene LYDL-Auswahlreferenz. Die freigegebene Modellzeichnung definiert Toleranzen, Variantenzuordnung und gelieferte Schnittstellen.
Ein Flansch, der die Schrauben aufnimmt, kann dennoch falsch auf seinem Zentriersitz sitzen. Messen Sie Zentrierflächen und Schulterpositionen und vergleichen Sie anschließend Gegenausnehmung und Freistellung um das Lager. Bestätigen Sie die axial kontaktierenden Flächen und den Freigang der angetriebenen Vorrichtung an den übrigen Absätzen. Prüfen Sie die resultierende axiale Werkstückposition und nicht nur die Gesamthöhe des Lagers.
Prüfen Sie das tatsächliche Gehäuse beim Ersatz eines älteren Teils. Verschleiß, Grate oder Schäden können ein neues Lager trotz passender Zeichnung beeinflussen. Gleichen Sie einen unklaren Sitz nicht durch Wahl eines anderen Lagernennmaßes aus. Klären Sie den Zustand der Gegenbauteile und dokumentieren Sie jede Änderung vor Annahme einer Ersatzspezifikation.
Die nachstehenden ursprünglichen 2UH-Abtriebslagerwerte gehören zur angegebenen Herstellerbaugruppe und deren Katalogbedingungen. Ihre Symbole C und C0 bezeichnen dynamische und statische Tragzahlen, hier in kN; das Maß C im Querschnitt bleibt eine Länge in Millimetern. Mc beschreibt die Katalogmomentreferenz. Keine dieser Bezeichnungen ist ein Übertragungsdrehmomentwert des einzelnen LYDL-Lagers.
Berechnen Sie für die Indexierstation äußere Momente anhand der tatsächlichen Kraftorte und -richtungen. Ergänzen Sie wechselnde radiale und axiale Anforderungen und prüfen Sie die Lebensdauer über den vorgesehenen Bewegungsverlauf. Ein gelegentlicher schwerer Prozessvorgang kann selbst bei leicht erscheinendem Durchschnittszyklus wichtig sein. Bestätigen Sie die Leistung des Lieferlagers vor der Nutzung eines Originalbaugruppenvergleichs.
| Referenzmerkmal | Wert |
|---|---|
| Dynamische Tragzahl C (kN) | 5.78 |
| Statische Tragzahl C0 (kN) | 9 |
| Katalogmoment Mc (Nm) | 91 |
Harmonic Drive Katalog, gedruckte Seite 33, Tabelle 30. Quelllasteinheiten ×10² N in kN umgerechnet. Konfiguration und Nennbedingungen vor der Berechnung bestätigen.
Spezifizieren Sie den Rundlaufmessort: Lagerfläche, Vorrichtungszentrierung oder Arbeitsradius. Diese Messungen können unterschiedliche praktische Folgen haben. Eine lange Vorrichtung kann Winkelbewegung am Werkstück verstärken. Geben Sie Einbauzustand und Last während der Abnahme an und unterscheiden Sie Messwiederholbarkeit und Genauigkeit des vollständigen Indexiersystems.
Bereiten Sie die Sitze vor, richten Sie die vorgesehenen Zentrierungen aus und wenden Sie die freigegebene Befestigungsfolge an. Prüfen Sie das Laufverhalten nach dem Vorrichtungsanbau ebenso wie nach dem Klemmen des Lagers allein. Änderungen können einen verformten Halter oder Schraubenkollisionen zeigen. Vergleichen Sie andere Bauarten im LYDL-Kreuzrollenlagersortiment bei Bedarf einer anderen Stützanordnung; vermeiden Sie eine alleinige Auswahl anhand derselben Getriebegrößennummer.
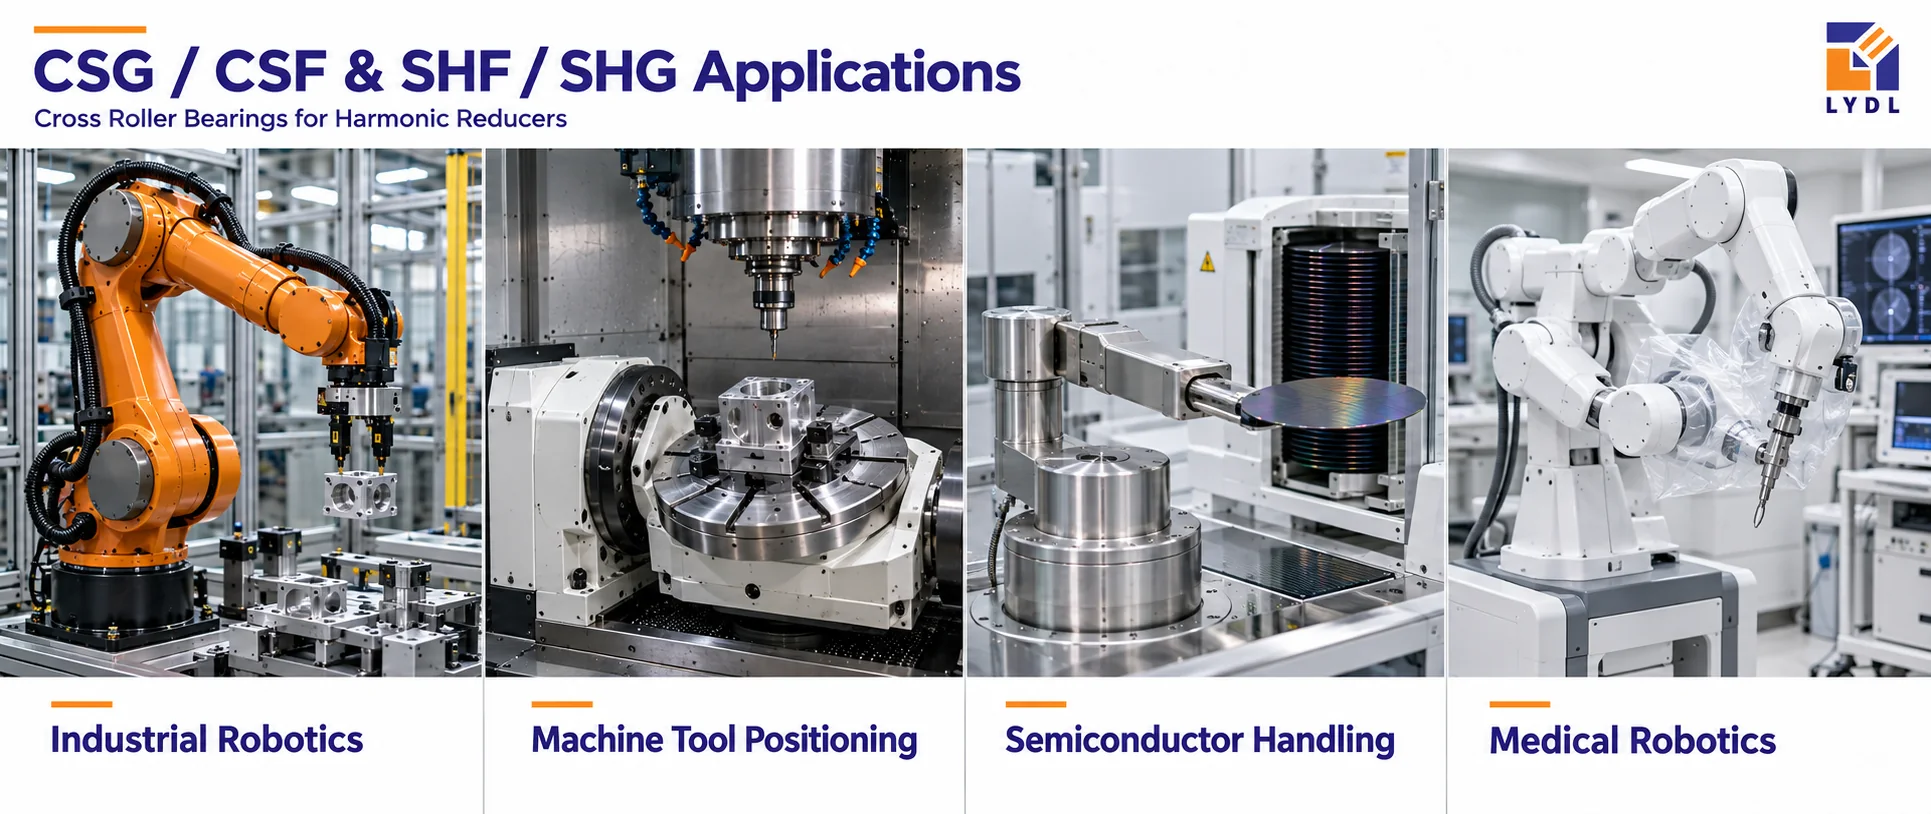
In der Industrierobotik kann die betreffende Position ein kompakter Werkzeugwechsel- oder Ausrichtflansch sein. In Werkzeugmaschinenanlagen kann es sich um ein Indexieraggregat mit definierten Schnitt- oder Tastkräften handeln. Halbleiterhandhabung kann eine Drehtransferstufe mit häufigen Bewegungen und Verweilzeiten umfassen. Medizinrobotik kann ein kontrolliertes Positioniergelenk mit gerätespezifischer Validierung betreffen.
Das Anwendungsbild liefert Kontext zu diesen Positionen. Es illustriert mögliche Anlagenfelder und ist kein Nachweis der eingebauten Tragfähigkeit dieses Modells. Umweltqualifizierung, Schmierstoffverträglichkeit und etwaige regulatorische Abnahme gehören zur jeweiligen Maschinenauslegung.
Fordern Sie einen Bericht über die vereinbarten Bohrungs- und Flanschreferenzen, Befestigungsdetails und Drehabnahme an. Benennen Sie die Vorrichtungszentrierung als kritisches Merkmal, wenn sie die Werkstückposition bestimmt. Fügen Sie den Zeichnungsstand zu den Beschaffungsangaben hinzu, damit spätere Ersatzteile dieselbe Referenz verwenden. Die LYDL-Unternehmens- und Fertigungsinformationen können die Lieferantenprüfung neben den technischen Dokumenten unterstützen.
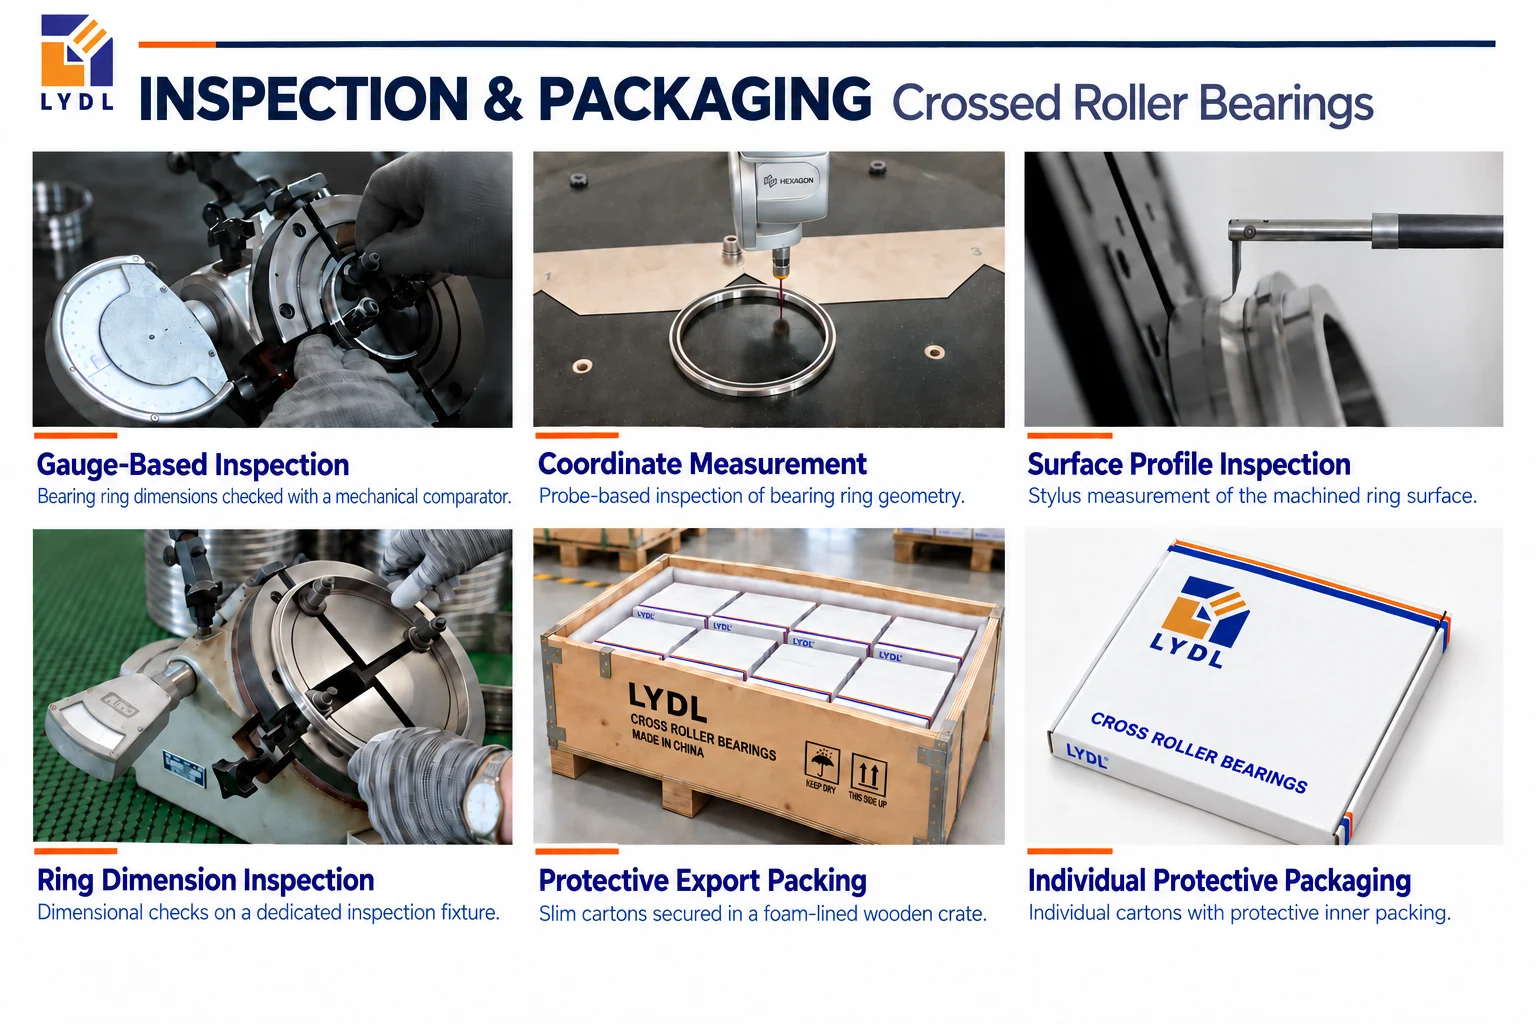
Die Verpackung sollte Sitzflächen schützen und verhindern, dass das Bauteil beim Transport gegen andere Güter schlägt. Besprechen Sie Umhüllung und Fixierung passend zum Transportweg. Das Prüf- und Verpackungsfoto sollte tatsächliche Prüfungen und Schutzmaßnahmen wiedergeben; es sollte nicht nahelegen, dass jeder Auftrag nicht vereinbarte Prüfungen oder Ausrüstungsvorführungen erhält.
Beschreiben Sie Beschleunigungs-, Stopp-, Verweil- und Prozesskontaktstufen. Beziehen Sie Werkstück- und Vorrichtungsgeometrie, Kraftrichtungen und Hebelarme ein. Benennen Sie, ob die Werkzeugkraft die Abtriebsabstützung erreicht oder durch eine separate Struktur getragen wird.
Sie gehören zu unterschiedlichen Referenzschnittstellen und Teilkreisen. Bestimmen Sie jede Gegenverbindung anhand der Zeichnung. Gleiche Lochanzahl macht weder Gewinde und Positionen noch mechanische Funktion gleichwertig.
Er liefert nur eine Außenabmessungsreferenz. Die zulässige Bewegung hängt von tatsächlicher Lagerkonfiguration, Last, Schmierung und vollständiger Antriebsauslegung ab. Übermitteln Sie Abtriebsdrehzahlverlauf und Umkehrzyklus für die Bauteilprüfung.
Dort kann ein Positionierfehler den Prozess beeinflussen. Geben Sie Radius, Last und Einbauzustand an. Eine Messung allein an der Lagerfläche erfasst möglicherweise nicht das Verhalten der angebauten Vorrichtung und ihrer Stützstruktur.
Bewerten Sie Stützlasten, Moment, Lebensdauer und Montagebedingungen erneut, bevor Sie Eignung voraussetzen. Geänderter Werkzeugversatz oder Kontaktkraft kann die Anforderung selbst bei unverändertem Getriebe und nomineller Indexierfolge verändern.
Fordern Sie eine Prüfung der Baugröße 20 über die technische LYDL-Anfrage an und übermitteln Sie Vorrichtungszeichnung, Arbeitszyklusstufen und Prozesskraftorte. Ergänzen Sie exakte CSG- oder CSF-Gerätereferenz, Menge und erforderliche Prüfergebnisse, damit das Angebot die vollständige Abtriebsstützschnittstelle berücksichtigt.
LYDL liefert eigene Lager. Referenzierte Markennamen kennzeichnen Vergleichsfamilien; vereinbarte Zeichnungen und Bestellspezifikationen definieren die gelieferte Leistung.